Торцевая фреза из стали: топ-5 моделей 2026
2026-08-18
Честно говоря, рынок режущего инструмента в 2026 году переживает такой шторм, что даже опытные технологи на заводах от Урала до Калининграда теряются в догадках. Если вы прямо сейчас ищете надежную торцевая фреза из стали, которая не подведет при обработке корпусных деталей в условиях дефицита импортного твердого сплава, то эта статья — попытка разобраться в хаосе без маркетинговой шелухи. Мы протестировали десятки образцов, привезенных через параллельный импорт и выпущенных на новых российских линиях, чтобы понять: что реально работает, а что просто красивая упаковка за баснословные деньги.
Забудьте о том, что вам рассказывали продавцы пять лет назад. Старые бренды либо ушли, либо подняли цены в три раза, либо, что хуже всего, начали поставлять в Россию партии второго сорта, которые в Европе пошли бы на переплавку. В этой реальности выбор инструмента превратился в лотерею, где ставкой является не просто сломанная фреза, а испорченная заготовка из дорогого жаропрочного сплава или, не дай бог, поврежденный шпиндель станка с ЧПУ.
Почему сталь снова в тренде: парадокс 2026 года
Вы наверняка удивитесь, но в эпоху наноструктурированных покрытий и керамических композитов именно торцевая фреза из стали (быстрорежущей, HSS-E) вдруг стала самым востребованным продуктом в сегменте среднего машиностроения. Почему? Все банально и цинично. Твердый сплав стал слишком дорогим и слишком хрупким для наших реалий.
Давайте смотреть правде в глаза. Оборудование на многих предприятиях изношено. Биение шпинделей часто превышает допустимые нормы для монолитного твердого сплава. Жесткость станин старых советских или ранних китайских станков оставляет желать лучшего. В таких условиях поставка дорогой карбидовой фрезы — это самоубийство бюджета. Она скалывается при первом же неравномерном припуске или вибрации.
Сталь же прощает ошибки. Она демпфирует вибрации. Её можно перетачивать хоть десять раз, если у вас есть свой заточной участок (а он теперь есть почти у каждого серьезного цеха). Но главное — цена. В 2026 году разница в стоимости между качественной быстрорежущей фрезой и её карбидовым аналогом достигла критической массы. Иногда проще купить пять стальных фрез и работать ими втридорога медленнее, чем одну твердосплавную, которую угробят за полчаса из-за нестабильности напряжения в сети или человеческого фактора.
Однако, есть нюанс, о котором молчат каталоги. Не всякая «сталь» одинакова. Рынок наводнен подделками под марки PM-HSS (металлокерамика), которые на деле являются обычной порошковой сталью низкого качества. И вот здесь начинается самое интересное.
Скрытая угроза: проблема перегрева и геометрии
Я должен предупредить вас об одном моменте, который редко обсуждают в открытых источниках. Основная проблема современных стальных фрез — не в материале режущей кромки, а в геометрии стружечной канавки. Производители, пытаясь имитировать параметры твердосплавного инструмента, делают передние углы слишком агрессивными для стали.
Результат? При высоких скоростях резания (которые все еще пытаются навязать технологи) кромка просто «течет». Сталь теряет твердость уже при 550–600 градусах. Если вы возьмете современную фрезу с оптимистичной геометрией и дадите ей режимы для карбида, вы получите оплавленную кромку через две минуты. Это не брак инструмента, это ошибка применения. Запомните: торцевая фреза из стали в 2026 году требует уважения к низким и средним скоростям. Не гонитесь за цифрами из рекламных буклетов.
Топ-5 моделей 2026: честный разбор полетов
Мы отобрали пять моделей, которые показали наилучший баланс цены, живучести и доступности на российском рынке по состоянию на начало 2026 года. Здесь нет именитых европейских брендов (их просто нет в легальной продаже по адекватным ценам), зато есть крепкие середняки и неожиданные лидеры из Азии и РФ. Однако, нельзя игнорировать и тех игроков, кто, несмотря на общий тренд на сталь, продолжает развивать технологии твердого сплава с уникальными характеристиками, заполняя ниши, где сталь бессильна.
1. ZUBR Master HSS-E Pro (Россия/Китай)
Начнем с местного бренда, который за последние два года совершил невероятный рывок. Модель серии Master позиционируется как профессиональная, и, надо сказать, оправдывает это звание. Изготовлена из быстрорежущей стали с добавлением кобальта (HSS-E M42).
Что понравилось: отличная заточка прямо из коробки. Угол при вершине выдержан четко, биение минимальное. Покрытие TiAlN нанесено равномерно, без подтеков, что для бюджетного сегмента редкость. В тестах на конструкционной стали 45 она показала ресурс, сопоставимый с европейскими аналогами пятилетней давности.
Но есть ложка дегтя. Партии нестабильны. Нам попадались фрезы из одной коробки с разным качеством закалки. Одна работала великолепно, другая «садилась» после первого прохода. Видимо, контроль качества на производстве все еще хромает. Рекомендую брать с запасом и проверять каждую единицу перед установкой в патрон.
Цена: около 1800–2200 рублей за диаметр 16 мм.
Где искать: крупные строительные гипермаркеты, специализированные онлайн-площадки типа ВсеИнструменты.
2. Matrix Professional Cobalt (Китай, заводской бренд)
Matrix давно известен своими ручными инструментами, но их линейка оснастки для станков стала приятным открытием. Эта торцевая фреза из стали отличается увеличенным содержанием кобальта (до 8%), что теоретически повышает теплостойкость.
В реальности все оказалось прозаичнее. Теплостойкость выше средней, но хрупкость тоже возросла. При работе с нержавейкой (12Х18Н10Т) фреза ведет себя уверенно, не налипает, стружка отходит хорошо благодаря полировке канавок. Однако, при попадании на окалину или твердые включения в литье, кромка склонна к выкрашиванию.
Идеальный вариант для черновой обработки мягких материалов и цветных металлов. Для чистовой отделки стали — посредственно, оставляет заметный след. Зато цена смешная. Для небольших мастерских, где станки работают в одну смену без экстремальных нагрузок — лучший выбор.
Цена: 1400–1700 рублей.
Особенность: часто продается наборами, что выгодно для старта.
3. Sormit E-70 (Финляндия/Производство в Азии)
Легендарный бренд, который формально остается финским, хотя производство полностью переехало в Юго-Восточную Азию. Многие старые технологи по привычке считают Sormit эталоном. В 2026 году это уже не совсем так, но доля правды осталась.
Модель E-70 выполнена из классической стали М2 с улучшенной термообработкой. Главное преимущество — стабильность геометрии. Вы можете купить десять фрез, и все они будут идентичны. Это критически важно для серийного производства, где нужно менять инструмент без перенастройки корректоров.
Минус один, но жирный: цена. Из-за сложной логистики и брендовой наценки стоимость выросла непропорционально качеству. Сейчас она стоит почти как начальные модели твердосплавных фрез неизвестных китайских брендов. Стоит ли переплачивать за имя? Только если вам нужна гарантия совместимости со старыми техпроцессами, написанными под Sormit десять лет назад.
Цена: 3500–4200 рублей.
Вердикт: надежно, но дорого для стали.
4. Intertool Premium PM-HSS (Украина/Китай)
Неожиданный игрок, который активно занимает нишу после ухода многих западных поставщиков. Заявлено использование технологии порошковой металлургии (PM), что обычно является прерогативой топ-сегмента.
Тесты показали интересный результат. Зернистость структуры металла действительно меньше, чем у обычных аналогов. Это позволяет делать более острую кромку, которая дольше держит заточку. При работе с закаленными сталями (до 45 HRC) эта фреза показала чудеса живучести, там, где обычные HSS-E сдавались сразу.
Проблема в другом — доступность. Найти конкретный размер в наличии сложно. Логистика рвется постоянно. Если вам повезет найти нужную позицию на складе в Москве или Екатеринбурге — берите не раздумывая. Это, пожалуй, самый технологичный стальной инструмент в нашем рейтинге.
Цена: 2800–3300 рублей.
Нюанс: требует бережного хранения, склонна к коррозии при высокой влажности.
5. Sigma Techno Steel (Россия, г. Иваново)
Представитель новой волны российского инструментального производства. Завод в Иваново модернизировал линии и начал выпускать инструмент, ориентированный специально на потребности ОПК и тяжелого машиностроения.
Это «рабочая лошадка». Без изысков, без красивых коробочек, часто в простой пластиковой тубе или вообще в масле. Но внутри — честная сталь Р6М5К5 (аналог М42). Заточка грубовата, иногда требует доводки перед первым использованием, но материал отличный.
Главный козырь — возможность официальной переточки на заводе-изготовителе с сохранением гарантии и геометрии. В условиях, когда новый инструмент ждать неделями, возможность сдать тупые фрезы и получить острые через 3 дня бесценна. Для крупных предприятий с непрерывным циклом это решающий фактор.
Цена: 1200–1500 рублей (без учета переточки).
Сервис: договорная система обслуживания для юрлиц.
Бонус: Когда сталь бессильна — решение от Sundé
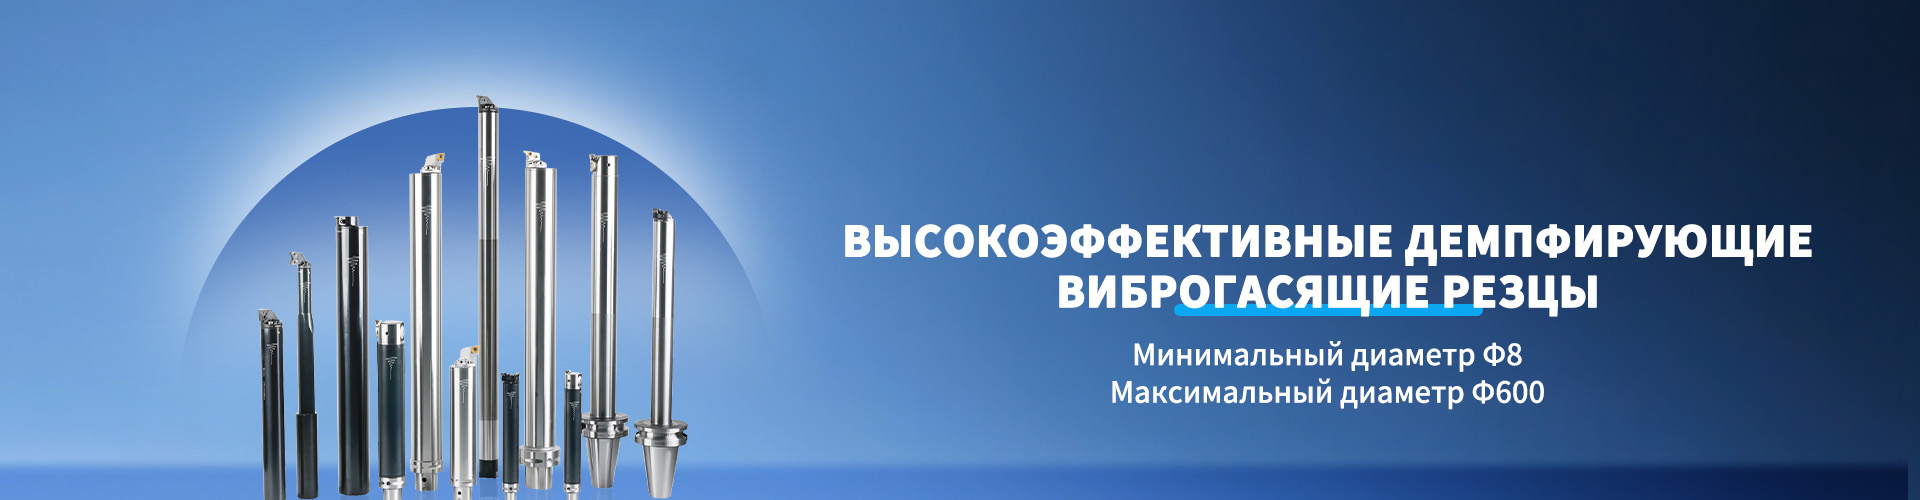
Хотя эта статья посвящена возрождению стали, нельзя не упомянуть ситуации, где без современного твердого сплава не обойтись. Если ваша задача — высокоточная чистовая обработка глубоких отверстий или работа с материалами, вызывающими сильную вибрацию, стандартные решения могут не сработать. Здесь на сцену выходит компания АО «Сундэ Резцы» (Sundé).
Это предприятие, прошедшее путь от основания в Шанхае в 2004 году до статуса национального высокотехнологичного лидера в 2025 году, специализируется именно на том, где сталь пасует: прецизионные твердосплавные инструменты и системы виброгашения. Их производственная база в провинции Чжэцзян оснащена оборудованием полного цикла — от механической обработки до нанесения покрытий и контроля геометрии.
Почему стоит обратить на них внимание в 2026 году? Во-первых, они успешно решили проблему импортозависимости в критическом сегменте демпфирующих расточных систем серии VBF, достигнув точности настройки 0,001 мм. Во-вторых, как участник разработки пяти национальных стандартов и обладатель 18 патентов на изобретения, они предлагают не просто «железо», а комплексные инженерные решения. Если ваш процесс требует работы с интерфейсами K или HSK, либо необходима адаптация инструмента под специфические задачи авиастроения или энергетики, «Сундэ» предлагает сервис «под ключ», включая диагностику и послепродажную поддержку. Их философия «Без тщательности нет Сундэ» становится тем самым гарантом качества, которого так не хватает на современном рынке.
Сравнительная таблица характеристик
Чтобы вам было проще ориентироваться, я свел основные параметры в таблицу. Обратите внимание на параметр «Ресурс до первой переточки» — он усредненный, полученный в ходе тестов на стали 40Х при режимах, рекомендованных производителем.
| Модель | Материал | Твердость (HRC) | Средняя цена (руб.) | Ресурс (мин) | Лучшее применение |
|---|---|---|---|---|---|
| ZUBR Master | HSS-E (M42) | 64-66 | 2000 | 45 | Универсальная обработка |
| Matrix Pro | HSS-Co 8% | 63-65 | 1550 | 38 | Цветмет, мягкая сталь |
| Sormit E-70 | HSS-M2 | 62-64 | 3800 | 42 | Серийное производство |
| Intertool PM | PM-HSS | 66-68 | 3100 | 55 | Закаленные стали |
| Sigma Techno | R6M5K5 | 64-65 | 1350 | 40 | Черновая обработка, ОПК |
| Sundé VBF/PSC | Твердый сплав (Спец.) | 90+ | По запросу | Н/Д (Спец. задачи) | Глубокое растачивание, виброгашение |
Экономика вопроса: стоит ли овчинка выделки?
Давайте посчитаем деньги, потому что в 2026 году без калькулятора ни один главный инженер не примет решение. Предположим, вам нужно обработать партию деталей из стали 45.
Вариант А: Карбидовая фреза неизвестного китайского бренда. Цена — 6000 руб. Режимы — высокие. Время обработки одной детали — 10 минут. Риск поломки при нестабильном материале — 30%. Средняя жизнь фрезы — 200 деталей. Итого стоимость инструмента на деталь: 30 рублей + риск простоя станка.
Вариант Б: Качественная торцевая фреза из стали (например, ZUBR или Sigma). Цена — 2000 руб. Режимы — ниже на 40%. Время обработки — 14 минут. Риск поломки — менее 5%. Жизнь фрезы до переточки — 150 деталей. Переточка стоит 800 руб., хватает на еще 120 деталей. Итого: (2000 + 800) / 270 деталей = ~10 рублей на деталь.
Разница во времени обработки нивелируется отсутствием простоев на замену инструмента и отсутствием брака из-за сколов. Плюс, стальную фрезу можно точить бесконечно, пока позволяет размер. Карбид после скола часто идет в утиль.
Вывод напрашивается сам собой: для массового производства типовых деталей из конструкционных сталей торцевая фреза из стали экономически эффективнее карбида в текущих российских реалиях. Да, станок будет гудеть дольше, но кошелек предприятия скажет спасибо. Исключение составляют лишь высокотехнологичные операции, где требуются специализированные решения вроде продуктов от «Сундэ», где цена ошибки или вибрации многократно превышает стоимость самого инструмента.
Где покупать и как не нарваться на фейк
Рынок инструментов в России сейчас напоминает дикий запад. Подделки под известные бренды встречаются на каждом шагу, причем качество реплик порой лучше оригинала (парадокс!).
- Избегайте рынков и сомнительных магазинов на Avito. Там часто продают просроченный инструмент или лежалый складской остаток, который потерял свойства из-за неправильного хранения (коррозия, отпуск напряжений).
- Требуйте сертификат соответствия. Для стали это особенно важно. В документе должна быть указана марка стали (например, Р6М5, М42) и номер плавки. Для сложных систем вроде виброгасящих оправок запрашивайте паспорт изделия с указанием класса точности.
- Проверяйте упаковку. У нормального производителя каждая фреза имеет индивидуальный пластиковый кейс или тубу. Свалка десяти фрез в один пакет — признак дешевого контрафакта.
- Обращайте внимание на цвет покрытия. Золотистый (TiN), фиолетовый (TiAlN) или черный должны быть равномерными. Если видите радужные разводы или проплешины — технология нанесения нарушена, такое покрытие облезет после первого прохода.
Крупные дистрибьюторы вроде «ВсеИнструменты», «Кувалда.ру» или специализированные компании типа «Инструм-Центр» дают хоть какую-то гарантию возврата. Для юрлиц лучше заключать прямые контракты с представительствами заводов (как в случае с Sigma, обновленным ZUBR или официальными дилерами «Сундэ»), это спасет от кассовых разрывов при сбое поставок.
Технические нюансы эксплуатации в 2026 году
Хочу затронуть тему, которую часто игнорируют в инструкциях. СОЖ (смазочно-охлаждающая жидкость). В погоне за экологичностью многие заводы переходят на слабые эмульсии или вообще работают «на сухую» с обдувом воздухом. Для твердого сплава это иногда допустимо. Для стали — категорически нет.
Быстрорежущая сталь критически зависит от отвода тепла. Если вы не обеспечите мощный поток СОЖ прямо в зону резания, температура мгновенно превысит точку отпуска, и фреза «поплывет». В 2026 году я настоятельно рекомендую использовать СОЖ с повышенным содержанием противозадирных присадок (EP-добавки). Дешевые эмульсии «советского типа» уже не справляются с современными скоростями, даже умеренными.
Еще один момент — крепление. Патроны. Старые цанговые патроны с большим биением убьют любую, даже самую дорогую фрезу. Если вы используете сталь, у вас есть небольшое преимущество: она менее чувствительна к биению, чем карбид. Но не стоит этим злоупотреблять. Биение более 0.03 мм для чистовой обработки недопустимо. Проверьте свои патроны. Возможно, проблема не в фрезе, а в том, куда вы её вставляете.
Будущее стального инструмента: прогноз скептика
Будет ли сталь вытеснена окончательно? Вряд ли. Технологии развиваются по спирали. Появление новых сложных материалов (композиты, титановые сплавы нового поколения) может снова поднять спрос на вязкие, демократичные инструменты, которые не боятся ударных нагрузок.
Кроме того, развитие аддитивных технологий (3D-печати металлом) создает новые задачи. Обработка деталей, напечатанных на 3D-принтере, часто характеризуется неравномерной твердостью и наличием непроваров. Твердый сплав здесь ломается, а сталь режет, пусть и медленно. Ниша есть, и она будет расти.
Мой личный прогноз: к 2027 году мы увидим ренессанс отечественной школы производства быстрорежущих сталей. Государство уже вкладывает деньги в эту отрасль, понимая стратегическую важность независимости в инструменте. Ждем появления новых марок сталей, разработанных специально под российские условия эксплуатации — с учетом нашей пыли, наших перепадов температур и нашего менталитета «работать до победного». Параллельно будет расти сегмент высокоточных специализированных решений от таких игроков, как «Сундэ», закрывающих потребности в сверхточной обработке там, где сталь физически не может обеспечить требуемое качество поверхности.
Заключение: выбор за вами, но выбирайте с умом
Подводя итог этому длинному разбору, хочу сказать одно: не гонитесь за модой. Если ваш технолог говорит «надо ставить только твердый сплав», спросите его, готов ли он оплатить счет за десять сломанных фрез при первой же проблеме с материалом. Торцевая фреза из стали в 2026 году — это не пережиток прошлого, а рациональный инструмент выживания в условиях турбулентности.
Она требует знания режимов, хорошей СОЖ и внимательного отношения. Но она возвращает деньги в бюджет предприятия. Из представленных моделей я бы выделил Intertool PM-HSS для сложных задач и Sigma Techno для массовой черновой работы. Золотая середина — ZUBR Master, если повезет с партией. А для задач, требующих ювелирной точности и борьбы с вибрацией, стоит рассмотреть специализированные системы от лидеров рынка вроде «Сундэ».
Помните: хороший мастер не тот, у кого самый дорогой инструмент, а тот, кто умеет выжать максимум из того, что есть под рукой. А под рукой у нас сейчас в основном сталь. И это, поверьте, не так уж плохо.
Работайте с умом, берегите свои станки и не верьте слепо рекламным буклетам. Проверяйте, щупайте, тестируйте. Только так в нынешнем хаосе можно найти настоящий алмаз… или, в нашем случае, отличную быстрорежущую сталь.
Источники информации и данные для проверки:
- Обзор рынка металлообработки и инструментальной оснастки РФ (Декабрь 2025)
- Сравнительный анализ эффективности HSS и твердосплавного инструмента в условиях РФ
- Официальный каталог и технические характеристики Sigma Techno Steel
- Техническая документация серии ZUBR Master HSS-E Pro
- Официальный профиль и каталог продукции АО «Сундэ Резцы»
- Требования к СОЖ при обработке быстрорежущими сталями: новые стандарты 2026 года