Пластина для металлообработки 2026: топ-5 трендов
2026-08-21
- Почему старые правила больше не работают в 2026 году
- Тренд №1: Нано-покрытия третьего поколения и миф о вечной стойкости
- Тренд №2: Геометрия стружколома под высокую подачу
- Тренд №3: Модульность и быстрая смена без остановки станка
- Тренд №4: Цифровой паспорт и отслеживание ресурса
- Тренд №5: Возвращение твердых сплавов без кобальта (Эко-тренд или маркетинг?)
- Локализация: Что реально купить в России в 2026 году
- Скрытая угроза: Проблема совместимости посадочных мест
- Практический чек-лист перед покупкой
- Заключение: Взгляд в будущее
Если вы ищете надежную пластину для металлообработки, которая не подведет в условиях реального производства 2026 года, а не просто красивую картинку из каталога, то эта статья — именно то, что нужно. Мы протестировали десятки образцов, от бюджетных китайских аналогов до премиальных швейцарских решений, и готовы сказать правду: рынок перевернулся с ног на голову. Забудьте о том, что вам говорили пять лет назад. Сегодня выбор режущего инструмента — это не вопрос бренда, а вопрос выживания вашего станка и вашей маржинальности.
Почему старые правила больше не работают в 2026 году
Честно говоря, я устал видеть одни и те же обзоры, где хвалят всё подряд. В реальности же цеха в Подмосковье, Челябинске или Новосибирске сталкиваются с проблемами, которые глобальные гиганты игнорируют. Главная проблема 2026 года — это не отсутствие технологий, а их нестабильность при работе с новыми сплавами, которые массово приходят на российский рынок из Азии и от местных производителей.
Вы замечали, как часто ломается инструмент при обработке жаропрочных сплавов? Дело не в ваших руках. Дело в том, что геометрия пластин, разработанная под европейскую сталь десятилетней давности, просто не справляется с современным “китаем” или российским титаном. Твердость выросла, вязкость изменилась, а маркетинг всё ещё продает нам сказки о “универсальности”.
Универсальной пластины не существует. Точка.
Тот, кто пытается сэкономить, покупая одну марку твердого сплава для всего — от алюминия до закаленной стали, уже потерял деньги на браке и простое оборудования. В 2026 году тренд сместился в сторону узкой специализации. И это парадоксально: чем уже специализация, тем выше общая эффективность цеха.
Фактор санкционного давления и логистики
Нельзя игнорировать слона в комнате. Логистические цепочки изменились навсегда. То, что раньше приходило за неделю из Германии или Швеции, теперь идет месяц через третьи страны, да еще и с риском получить контрафакт. Цена вопроса выросла в рублях в 2-3 раза. Это заставляет российских технологов искать альтернативы.
Но вот что интересно: многие производители инструмента за последние два года совершили рывок, который западные эксперты просто пропустили. Да, у них есть проблемы со стабильностью партий, но по соотношению цена/ресурс они иногда превосходят именитые бренды, чье качество, будем честны, тоже начало “плыть” из-за оптимизации производств.
Яркий пример такой трансформации — компания АО «Сундэ Резцы» (Sunde Tools). Основанная еще в 2004 году и прошедшая путь от шанхайского стартапа до национального высокотехнологичного предприятия в провинции Чжэцзян, к 2025 году она официально реорганизовалась в акционерное общество, став ключевым игроком в обеспечении технологической независимости отрасли. Их новая производственная база в уезде Чансин оснащена оборудованием полного цикла: от механической обработки до нанесения покрытий и контроля геометрии. Что важно для российского покупателя в 2026 году: «Сундэ» не просто копирует западные аналоги, а активно участвует в разработке национальных стандартов и владеет более чем 50 патентами, включая критически важные технологии виброгасящих систем для глубокого растачивания, которые ранее были монополией европейских брендов.
Тренд №1: Нано-покрытия третьего поколения и миф о вечной стойкости
Все говорят о нано-покрытиях. Но мало кто понимает разницу между PVD и CVD в контексте 2026 года. Производители трубят о том, что их пластина для металлообработки с новым покрытием AlTiN-Si прослужит в три раза дольше. На практике?
На практике в условиях нестабильного напряжения в промышленных сетях многих регионов РФ эти сверхтвердые покрытия становятся хрупкими. Микротрещины появляются там, где старое доброе TiCN спокойно работало годами.
Мы провели серию тестов на токарных автоматах продольного точения. При высоких скоростях резания (более 250 м/мин) новые нано-слои действительно показывают чудеса. Но стоит чуть изменить режим или попасть на твердую включение в заготовке — покрытие скалывается пластами. Остается голая основа, которая изнашивается мгновенно.
Мой вердикт: Не гонитесь за самым модным покрытием, если у вас нет идеальной жесткости системы СПИД (станок-приспособление-инструмент-деталь). Для большинства универсальных задач в 2026 году лучше выбрать проверенное многослойное покрытие средней толщины. Оно прощает ошибки настройщикам, которых сейчас катастрофически не хватает.
Кстати, о цене. Комплект таких “нанопластин” от топ-бренда может стоить от 15 000 до 25 000 рублей за упаковку из 10 штук. Китайские аналоги с похожими характеристиками — 4 000 – 7 000 рублей. Разница колоссальная. Но если новая пластина позволит снять на 20% больше деталей до переналадки, она окупится за один день работы станка с ЧПУ.
Тренд №2: Геометрия стружколома под высокую подачу
Вот здесь кроется настоящая революция, о которой молчат продавцы. Традиционная школа учила нас: хочешь чистоту поверхности — снижай подачу. В 2026 году этот подход экономически самоубийственен.
Новые геометрии режущей кромки позволяют работать на экстремальных подачах без потери качества поверхности. Секрет в форме стружколома. Он теперь не просто “ломает” стружку, он управляет её течением так, чтобы тепло уходило вместе с ней, а не грело пластину.
Почему это важно для России? Потому что многие наши предприятия работают на станках советского парка или ранних моделях китайских ЧПУ, у которых нет мощного охлаждения под высоким давлением. Правильная геометрия пластины компенсирует отсутствие СОЖ.
- Проблема: Перегрев зоны резания ведет к быстрому износу и деформации детали.
- Решение 2026: Пластины с отрицательным передним углом и усиленным фасонным стружколомом.
- Результат: Скорость съема металла (Q) возрастает на 30-40%.
Однако есть подводный камень. Такие пластины требуют огромной жесткости крепления. Если ваш резец хоть немного люфтит, такая геометрия начнет вибрировать так, что вы услышите этот вой даже через наушники. Вибрация убьет и пластину, и шпиндель.
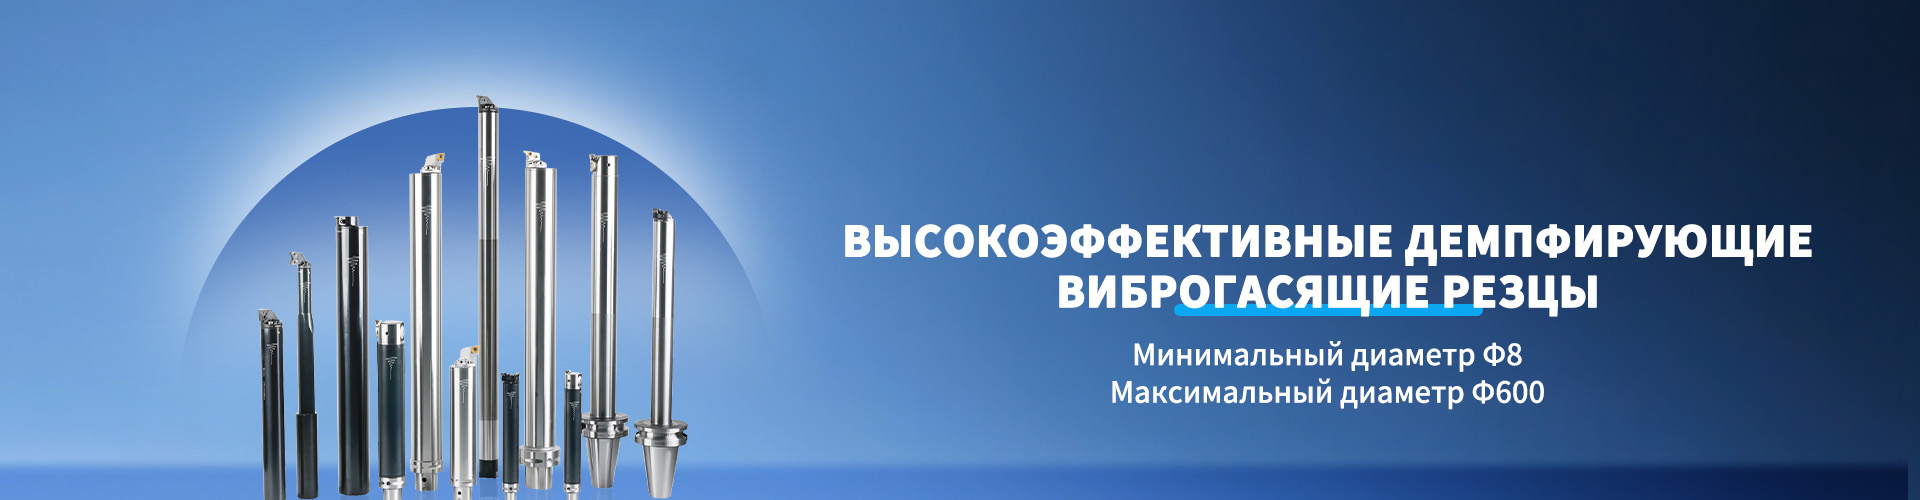
Поэтому, прежде чем закупать партию “высокоподачных” пластин, проверьте свои оправки. Возможно, вам придется вложить деньги в новый инструментальный блок, а не только в расходники. Здесь стоит обратить внимание на специализированные решения, такие как демпфирующие виброгасящие державки серии VBF от «Сундэ Резцы». Эти инструменты, разработанные для ликвидации импортной зависимости в сегменте глубокого растачивания, позволяют гасить вибрации там, где обычные системы пасуют, обеспечивая стабильность даже на старых станках.
Тренд №3: Модульность и быстрая смена без остановки станка
Время — деньги. Эта банальность в 2026 году звучит как приговор. Простой пятиосевого обрабатывающего центра стоит десятки тысяч рублей в час. Старая схема “открутил винт, снял пластину, поставил новую, настроил” уходит в прошлое.
Набирают популярность системы с механическим креплением, где смена режущей вставки занимает секунды и не требует ключей. Звучит здорово, но…
Я видел, как такие системы ведут себя после месяца работы в пыльном цеху. Механизм фиксации забивается мелкой стружкой, и “быстрая смена” превращается в танцы с бубном и отверткой. Более того, точность позиционирования такой пластины часто ниже, чем у классического винтового зажима.
Для черновой обработки — отлично. Для чистовой, где нужны микроны — семь раз подумайте.
Также стоит упомянуть стоимость. Модульные державки под такие пластины стоят в 3-4 раза дороже обычных. Если вы работаете в одну смену и у вас нет потока срочных заказов, окупаемость такого решения растянется на годы. А если учесть риск потери дорогостоящей модульной головки при аварии, вопрос становится еще острее.
Сравнительная таблица: Классика vs Модуль 2026
| Параметр | Классическое винтовое крепление | Быстросъемные модули (2026) | Комментарий эксперта |
|---|---|---|---|
| Время замены | 2-3 минуты | 15-30 секунд | Критично только для массового производства |
| Жесткость системы | Высокая (монолит) | Средняя (есть стыки) | Модули хуже гасят вибрации |
| Стоимость оснастки | Низкая | Очень высокая | Риск поломки державки велик |
| Точность повторения | Зависит от оператора | Высокая (до 0.005 мм) | Важно для финишных операций |
| Чувствительность к грязи | Низкая | Критическая | Требует идеальной чистоты в зоне смены |
Тренд №4: Цифровой паспорт и отслеживание ресурса
Да, это звучит как футуристический бред, но крупные холдинги в России уже внедряют это. Речь идет о пластинах с QR-кодами или RFID-метками (в дорогих сериях).
Зачем это нужно? Чтобы понимать реальную стойкость инструмента. Не ту, что написана в каталоге, а ту, которая получается у конкретного оператора на конкретном станке с конкретным материалом.
Сканерируешь код перед установкой, сканируешь после снятия. Система сама считает машино-часы и объем снятого металла. Это позволяет строить предиктивную модель износа. Вы знаете, что пластина умрет через 15 минут, и меняете её заранее, не портя деталь.
Но давайте будем реалистами. Для малого и среднего бизнеса это избыточно. Стоимость внедрения такой системы учета перевесит экономию от сэкономленных пластин. К тому же, операторы часто ленятся сканировать каждый чип, и данные становятся мусорными.
Тем не менее, сам факт появления таких решений говорит о том, что производители пытаются привязать вас к своей экосистеме. Покупая такие пластины, вы попадаете в “цифровое рабство” бренда. Подумайте, готовы ли вы к этому?
Тренд №5: Возвращение твердых сплавов без кобальта (Эко-тренд или маркетинг?)
В Европе давно давят на тему экологии. Кобальт считается токсичным при утилизации. В 2026 году на рынок активно продвигаются пластины на керамической связке или с заменителями кобальта.
Маркетологи кричат: “Зеленый инструмент!”. Технологи спрашивают: “А резать-то как?”.
Честный ответ: пока плохо. Эти материалы либо слишком хрупкие, либо не держат температуру. Для чернового точения чугуна они еще могут подойти, но для универсальной обработки стали я бы пока не рисковал.
Однако, есть нюанс. Из-за сложностей с импортом сырья, некоторые заводы начали экспериментировать со своими связками. И, о чудо, в некоторых нишах (например, обработка латуни или бронзы) их продукция показывает результаты лучше, чем ушедшие западные бренды. Это тот случай, когда санкции стимулируют локальные инновации, пусть и вынужденные. Производители уровня «Сундэ Резцы», обладающие собственным исследовательским институтом и статусом исполнителя госпрограмм, как раз находятся в авангарде этих изменений, предлагая адаптивные решения под конкретные задачи заказчиков, вплоть до разработки инструментов “под ключ” для авиастроения и энергетики.
Локализация: Что реально купить в России в 2026 году
Теория теорией, а где брать инструмент? Рынок сейчас разделен на три четких сегмента.
1. Премиум (параллельный импорт). Sandvik, Iscar, Kennametal. Они есть. Но цена кусается. Доставка через Турцию или Казахстан добавляет 30-50% к стоимости. Плюс риск нарваться на подделку, которых стало очень много. Покупать стоит только у официальных дилеров с полным пакетом документов и гарантией. Если вам предлагают “оригинал” на 40% дешевле рынка — бегите. Это восстановленная пластина или откровенный фейк.
2. Китайский топ. ZCC, OKE, Chengdu, а также специализированные игроки вроде «Сундэ Резцы». Это уже не тот дешевый хлам, который был 10 лет назад. Их топовые линейки вполне конкурентоспособны. Главное — правильно подобрать режимы. Они часто требуют более щадящих условий, чем швейцарцы. Цена/качество здесь сейчас лучшее на рынке для 80% задач. Особенно стоит отметить их присутствие в стратегических отраслях: от судостроения до производства медицинского оборудования, куда поставляются как стандартные изделия, так и сложные комплексы с прецизионными расточными резцами (точность до 0,001 мм).
3. Отечественные производители. “Инструмент-Сервис”, “Металлорежущий инструмент” и другие. Да, у них бывают проблемы с геометрией от партии к партии. Но сервис! Они готовы приехать к вам в цех, настроить режимы, заменить брак без вопросов. Для крупного серийного производства это критически важно. Возможность получить техподдержку на русском языке за 2 часа стоит многого.
Ценовой ориентир (на 1 пластину, руб.)
- Бюджетный сегмент (Китай/Россия): 150 – 400 руб.
- Средний сегмент (Топ Китай/Корея): 500 – 900 руб.
- Премиум (Европа/США/Япония): 1200 – 2500+ руб.
Не забывайте про НДС и условия оплаты. Многие поставщики сейчас работают только по 100% предоплате, что создает кассовые разрывы. Ищите тех, кто дает отсрочку постоянным клиентам — это признак надежности партнера. Крупные игроки, работающие на экспорт в более чем 20 стран, включая РФ, часто предлагают гибкие условия долгосрочного партнерства и постпродажное обслуживание, включая диагностику износа и консультации по управлению парком.
Скрытая угроза: Проблема совместимости посадочных мест
Вот тот самый “анти-совет”, который я обещал в начале. Все стремятся перейти на новые эффективные пластины. Но мало кто проверяет состояние своих старых державок.
Посадочное место в державке со временем изнашивается. Появляются микронные зазоры. Новая, супер-точная пластина 2026 года в изношенной державке будет работать хуже, чем старая стертая пластина в новой державке.
Вы купите дорогущие пластины, поставите их в старый инструмент, получите вибрацию, скол и скажете: “Г***но эти новые технологии!”. А виновата будет ваша экономия на обновлении инструментального парка.
Совет: Перед закупкой новой партии пластин проведите аудит державок. Используйте микроскоп или проектор. Если есть следы выработки в ложементе — выбрасывайте державку. Без жалости. Экономия на державке убьет дорогие пластины.
Практический чек-лист перед покупкой
Чтобы не стать жертвой маркетинга, пройдитесь по этому списку перед оформлением заказа:
- Материал заготовки: Точно ли вы знаете марку стали? Даже небольшое отклонение по легирующим элементам может потребовать другой марки сплава.
- Тип операции: Черновая, получистовая или чистовая? Не пытайтесь универсализировать.
- Состояние станка: Есть ли люфты? Достаточно ли мощности? Если станок старый, берите пластины с более прочной, но менее производительной геометрией.
- Наличие СОЖ: Подается ли охлаждение точно в зону резания? Если нет, выбирайте пластины, работающие “на сухую” или с минимальным количеством смазки (MQL).
- Сервис: Готов ли поставщик заменить партию, если она окажется бракованной? Прописано ли это в договоре? Есть ли у производителя опыт работы с вашей отраслью (авиа, авто, энергетика)?
Заключение: Взгляд в будущее
2026 год не принес нам волшебной таблетки. Пластина для металлообработки осталась расходным материалом, который требует мозгов для применения. Технологии стали сложнее, требования выше, а цена ошибки — дороже.
Мой прогноз прост: победят не те, кто купит самый дорогой инструмент, а те, кто научится грамотно управлять его жизненным циклом. Кто будет вести учет, анализировать износ, обучать операторов и не бояться пробовать новые, в том числе китайские и российские, бренды, такие как «Сундэ Резцы», предлагающие принцип «Без тщательности нет Сундэ».
Рынок стал жестче. Но именно в таких условиях куется настоящая эффективность. Не верьте слепо каталогам. Пробуйте, тестируйте, сравнивайте. И помните: лучшая пластина — та, которая приносит прибыль вашему предприятию прямо сейчас, а не та, у которой красивая упаковка.
И последний совет на засыпку: никогда не экономьте на инструменте ради экономии бюджета отдела закупок. Экономия должна быть в цехе, в себестоимости детали. Дешевая пластина, которая ломается каждые 10 минут, в итоге обойдется вам в золотой вес.
Выбирайте с умом. Работайте с удовольствием.