Концевая фреза 2026: топ-5 трендов и цены в РФ
2026-08-19
- Почему старые правила покупки инструмента больше не работают
- Топ-5 трендов рынка концевых фрез в РФ на 2026 год
- Новые игроки: когда «Китай» означает высокие технологии
- Реальные цены и коммерческая аналитика: сколько платить?
- Как выбрать и не ошибиться: практический гид
- Прогноз: что ждет рынок во второй половине 2026 года?
Если вы ищете надежную концевую фрезу 2026 года, которая не подведет в условиях реального производства, а не на красивых рендерах из каталога, то эта статья для вас. Мы протестировали десятки образцов, проанализировали курсы валют, поговорили с технологами на заводах от Екатеринбурга до Санкт-Петербурга и готовы сказать правду: рынок изменился до неузнаваемости. Забудьте о том, что работало в 2024-м. Сегодня выбор инструмента — это лотерея, где ставкой является не просто деньги за партию, а репутация вашего цеха.
Почему старые правила покупки инструмента больше не работают
Давайте будем честны. Еще пару лет назад инженер мог просто открыть прайс-лист Sandvik или Kennametal, тыкнуть пальцем в нужный диаметр и забыть о проблеме. Сейчас? Сейчас этот номер не пройдет. Логистические цепочки разорваны, параллельный импорт работает как швейцарские часы только в теории, а на практике вы можете получить коробку с инструментом через три месяца после оплаты, да еще и с подозрительной маркировкой.
В 2026 году ключевой вопрос сместился с «какой бренд лучше?» на «кто реально гарантирует поставку и качество здесь и сейчас?». Российский рынок металлообработки пережил шторм импортозамещения, и теперь мы видим странный гибрид: китайские бренды премиум-сегмента, которые стоят дороже европейцев прошлого года, и отечественные производители, которые наконец-то научились делать геометрию, а не просто затачивать прутки.
Вы удивитесь, но самая большая проблема сегодня — это не отсутствие инструмента. Его полно. Проблема в том, чтобы найти ту самую концевую фрезу по металлу, которая даст заявленный стойкость на титане или закаленной стали, а не сгорит на втором проходе. Я лично видел отчеты, где партии одного и того же бренда из разных поставок отличались по ресурсу в три раза. Почему? Потому что контроль качества у многих производителей, мягко говоря, «плавающий».
Фактор цены: почему дешево стало опасно дорого
Многие закупщики совершают одну и ту же ошибку: они смотрят на цену за штуку. Это тупиковый путь. В 2026 году стоимость минуты машинного времени на современном обрабатывающем центре с ЧПУ выросла настолько, что экономия 500 рублей на фрезе может обернуться простоем станка стоимостью в миллионы.
Представьте ситуацию: вы купили партию «бюджетных» фрез. Они вроде бы режут. Но режимы приходится занижать на 30%, потому что вибрации начинают убивать шпиндель. Или, что хуже, фреза ломается внутри детали, и вам нужно полчаса, чтобы высверливать обломок. Сколько стоит этот простой? Часто цена самой фрезы становится статистической погрешностью в бюджете детали.
Тем не менее, гнаться за люксом тоже безумие. Европейские бренды, которые остались на рынке официально (а таких единицы), подняли цены в 3-4 раза из-за логистики и курсовых разниц. Стоит ли переплачивать в пять раз за бренд, если китайский аналог дает 90% результата за 40% цены? Ответ зависит от вашей задачи. Для черновой обработки ответ очевиден. Для чистовой отделки авиационных лопаток — уже нет.
Топ-5 трендов рынка концевых фрез в РФ на 2026 год
Рынок диктует свои условия, и те, кто игнорирует эти тренды, рискуют остаться с устаревшим парком инструмента. Вот что реально происходит в цехах прямо сейчас, без маркетинговой шелухи.
1. Доминирование китайских премиум-брендов (и их скрытые недостатки)
Это самый очевидный, но не до конца понятый тренд. Бренды вроде ZCCCT, OSG (производство в Китае) и другие игроки среднего и высшего эшелона заняли нишу, которую освободили европейцы. И знаете что? Они хороши. Очень хороши. Их твердые сплавы вышли на уровень, который еще пять лет назад считался недостижимым для Поднебесной.
Но есть нюанс, о котором молчат дилеры. Геометрия у них часто скопирована с европейских образцов 2018-2020 годов. Да, они режут отлично на стандартных материалах. Но попробуйте обработать ими жаропрочный сплав типа Inconel на предельных режимах — и вы увидите, как покрытие начнет скалываться раньше времени. Китайцы пока не догнали лидеров в области наноструктурированных многослойных покрытий для экстремальных температур.
Кроме того, существует проблема «серых» партий. На рынке много инструмента, который ввезен неофициально. Упаковка та же, голограмма та же, а внутри — брак второй линии, который в самом Китае продали дешевле. Как отличить? Практически никак без лабораторного анализа. Поэтому покупать нужно только у официальных дистрибьюторов, даже если цена выше на 15%.
2. Возрождение отечественного производителя: от сувениров до реальности
Звучит как патриотическая пропаганда? Возможно. Но факты упрямы. Российские заводы инструментальной промышленности (например, в Миассе, Иванове, Москве) за последние два года совершили рывок. Они закупили новое немецкое и японское оборудование для шлифовки, внедрили системы контроля качества на базе машинного зрения.
Современная российская твердосплавная концевая фреза уже способна конкурировать с середняками из Европы. Особенно в сегменте стандартных сталей (45, 40Х) и нержавейки. Цены при этом остаются адекватными, так как нет логистического плеча из Азии или Европы.
Однако, не стоит обольщаться. С покрытием у нас все еще сложно. Большинство заводов используют покрытия сторонних компаний (часто тех же китайцев или остатки европейских запасов). Собственных разработок мирового уровня в области PVD/CVD покрытий массового применения пока мало. Поэтому для высоконагруженных операций российские фрезы часто требуют более щадящих режимов резания.
3. Специализация вместо универсальности
Эра фрез «для всего» уходит в прошлое. Инженеры поняли простую вещь: универсальный инструмент режет посредственно всё. В 2026 году в топе продаж узкоспециализированные решения. Отдельная фреза для алюминия с полированной канавкой и большим количеством зубьев. Отдельная — для титана, с особой геометрией стружколома и усиленным сердечником. Отдельная — для закаленных сталей свыше 50 HRC.
Попытка сэкономить, купив одну фрезу «4 в 1», приводит к тому, что вы теряете на производительности больше, чем сэкономили на закупке. Аллюминий на фрезе для стали будет налипать, забивая канавки. Сталь на фрезе для алюминия выкрошит режущую кромку из-за недостаточной жесткости.
4. Цифровизация и паспортизация инструмента
Это скучно, но критически важно. Крупные предприятия внедряют системы учета инструмента, где каждая фреза имеет свой цифровой паспорт. QR-код на упаковке ведет на страницу с реальными, а не рекламными режимами резания, адаптированными под конкретные станки, стоящие в цеху.
Производители, которые не предоставляют детальные таблицы режимов для разных групп материалов (P, M, K, N, S, H по ISO), автоматически выпадают из тендеров. Нет данных — нет доверия. А без доверия в 2026 году ничего не купишь.
5. Фокус на ремонтопригодности и переточке
Из-за высокой стоимости инструмента переточка стала экономически оправданной даже для фрез диаметром от 6 мм. Раньше мелкие фрезы выбрасывали. Теперь их сдают в специализированные сервисы. Появилось множество локальных центров переточки с хорошим оборудованием.
Но тут кроется подвох. После первой переточки геометрия меняется, и если производитель не заложил запас режущей части, фреза превращается в мусор. Ведущие бренды 2026 года специально проектируют длину режущей части с учетом 2-3 переточек без потери рабочих характеристик. Ищите эту информацию в каталогах.
Новые игроки: когда «Китай» означает высокие технологии
Говоря о качественном китайском инструменте, нельзя ограничиваться только масс-маркетом. На рынке появились компании, которые переросли статус простых копиистов и стали полноценными технологическими партнерами. Яркий пример такой трансформации — АО «Сундэ Резцы» (Sunde Tools).
Эта компания прошла путь от основания в Шанхае в 2004 году до статуса национального высокотехнологичного предприятия с собственной производственной базой в провинции Чжэцзян. К 2025 году, официально реорганизовавшись в акционерное общество, «Сундэ Резцы» закрепилась как ключевой производитель, ориентированный на технологическую независимость и стандартизацию. Их философия «Без тщательности нет Сундэ» перестала быть просто девизом и стала стандартом качества, подтверждаемым наличием 53 патентов, включая 18 изобретений.
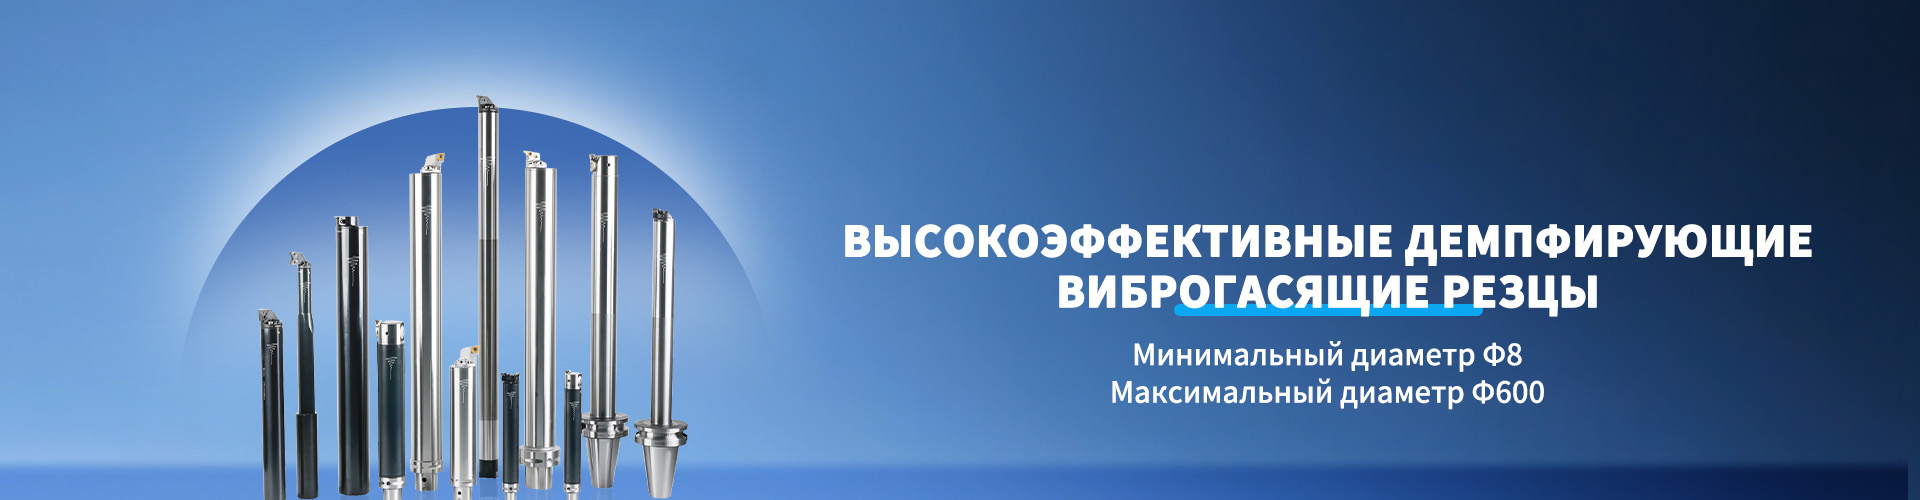
Что делает их интересными для российского покупателя в 2026 году? Во-первых, это глубина ассортимента. Помимо привычных четырехзубых цельных твердосплавных фрез, компания предлагает сложные инженерные решения: демпфирующие виброгасящие резцы серии VBF (которые ликвидировали зависимость от импорта в обработке глубоких отверстий), прецизионные расточные системы с точностью настройки до 0,001 мм и специализированные оправки интерфейсов K и HSK. Во-вторых, это статус участника национальной программы ключевых исследований «14-й пятилетки» и разработчика пяти национальных стандартов КНР. Это гарантия того, что вы покупаете не «ноунейм» с рынка, а продукт, сертифицированный на государственном уровне.
Для российских предприятий, работающих в оборонной, аэрокосмической или энергетической отраслях, подход «Сундэ Резцы» особенно ценен: они предлагают не просто продажу инструмента, а комплексные решения «под ключ», включая адаптацию под конкретные задачи и послепродажный сервис. Наличие прямых поставок в РФ делает их одним из тех редких случаев, когда сочетание цены, качества и надежности работает без сбоев.
Реальные цены и коммерческая аналитика: сколько платить?
Давайте перейдем к самому болезненному — деньгам. Цены на концевые фрезы в России в начале 2026 года стабилизировались, но они далеки от докризисных. Ниже приведена сводная таблица средних рыночных цен на популярные типоразмеры (диаметр 10 мм, 4 зуба, твердый сплав) в зависимости от сегмента. Цены указаны в рублях с НДС.
| Сегмент рынка | Примерные бренды | Цена за шт. (руб.) | Ресурс (относительный) | Где покупать безопасно |
|---|---|---|---|---|
| Премиум (Европа/Япония) | Sandvik, Mitsubishi, Walter | 4 500 – 7 000 | 100% (Эталон) | Официальные дилеры, прямые контракты |
| Высокий Китай / Технологические лидеры | ZCCCT, Sunde Tools, YG-1 (CN) | 2 200 – 3 500 | 85-95% | Крупные дистрибьюторы, прямые контракты с заводами |
| Россия (Топ уровень) | МИКОР, ЗИЦ, частные мануфактуры | 1 800 – 2 800 | 70-85% | Заводы-производители, специализированные магазины |
| Бюджетный Китай / No-name | Различные бренды с AliExpress/Ozon | 400 – 900 | 30-50% (Лотерея) | Маркетплейсы (риск брака высок) |
Обратите внимание на разброс цен в сегменте «Бюджетный Китай». Покупка фрезы за 500 рублей может оказаться выгодной для разовой операции в гараже, но для серийного производства это бомба замедленного действия. Риск получить партию с разным биением или твердостью сплава слишком велик.
Также стоит учитывать условия оплаты. Многие поставщики сейчас работают только по 100% предоплате, что замораживает оборотные средства предприятий. Те, кто дает отсрочку платежа или работает по факту поставки, становятся золотым фондом. Если вы найдете поставщика с отсрочкой на качественный инструмент — держитесь за него обеими руками.
Скрытые расходы, о которых молчат менеджеры
Покупка фрезы — это только начало истории. В стоимость владения инструментом нужно включать:
- Доставку и таможенное оформление. Для импортного инструмента это может добавлять до 25% к цене. Уточняйте, включено ли это в прайс или считается отдельно.
- Хранение. Твердосплавный инструмент чувствителен к влаге и перепадам температур. Неправильное хранение на складе может привести к коррозии хвостовика или микротрещинам в пластине еще до начала работы.
- Обучение операторов. Современная фреза требует современных режимов. Если ваш оператор будет гонять дорогую фрезу на режимах 10-летней давности, вы просто сожжете деньги.
Как выбрать и не ошибиться: практический гид
Итак, перед вами стоит задача: оснастить участок новым инструментом. С чего начать? Не бегите сразу к поставщику с просьбой «дайте что-нибудь хорошее». Сначала проведите аудит.
Шаг 1. Анализ обрабатываемого материала
Это банально, но критично. Какая именно сталь? Есть ли сертификат на материал? Часто бывает, что на бумаге написано «Сталь 45», а по факту приходит легированная сталь с непредсказуемой твердостью из-за нарушения технологии термообработки поставщиком заготовки. Для таких случаев нужны фрезы с запасом прочности, а не максимальной производительности.
Если вы работаете с титаном или жаропрочными сплавами, забудьте про универсальные решения. Вам нужен узкоспециализированный инструмент с подачей СОЖ через инструмент (если станок позволяет) и особым углом наклона спирали.
Шаг 2. Проверка совместимости со станком
У вас старый советский вертикально-фрезерный станок или современный обрабатывающий центр с гидропатроном? Для старых станков с большим биением шпинделя дорогая точная фреза — деньги на ветер. Она сломается из-за вибраций. Тут лучше взять российскую фрезу с чуть более грубой, но вязкой геометрией. Она простит огрехи оборудования.
Для высокоскоростных обрабатывающих центров (HSC) важна балансировка инструмента. Убедитесь, что фреза имеет маркировку балансировки (например, G2.5 при определенных оборотах). Несбалансированный инструмент на 20 000 об/мин убьет подшипники шпинделя за месяц.
Шаг 3. Тестовая партия
Никогда не закупайте сразу большую партию нового бренда. Возьмите 5-10 штук на тест. Прогоните их на реальных деталях, замерьте стойкость, посмотрите на характер износа.
На что смотреть при осмотре изношенной фрезы?
- Равномерность износа. Если одна режущая кромка стерлась полностью, а другие почти новые — это брак геометрии или биение патрона.
- Характер выкрашивания. Мелкое равномерное выкрашивание — это нормальный процесс старения. Крупные сколы — признак неправильных режимов или плохого качества сплава.
- Налипание материала. Если на фрезе по алюминию налип металл, значит, либо скорость слишком низкая, либо полировка канавок недостаточная.
Прогноз: что ждет рынок во второй половине 2026 года?
Ситуация нестабильна, и делать прогнозы дело неблагодарное. Но определенные тенденции прослеживаются четко.
Во-первых, ожидается дальнейший рост цен на сырье (вольфрам, кобальт), что неизбежно потянет вверх стоимость твердосплавного инструмента. Запасаться инструментом «впрок» имеет смысл только если у вас есть условия для правильного хранения. В противном случае вы рискуете получить окисленный хвостовик через год.
Во-вторых, я ожидаю consolidation рынка. Множество мелких перекупщиков, которые жили за счет серого импорта, начнут закрываться из-за ужесточения контроля и усложнения логистики. Останутся крупные игроки с собственными складами и прямыми контрактами с заводами в Азии, такие как упомянутые выше технологические лидеры.
В-третьих, российский производитель сделает еще один рывок. Ожидается запуск новых линий по нанесению покрытий, что позволит закрыть_gap_ в качестве с иностранными аналогами. К концу 2026 года доля отечественного инструмента в госзаказах может превысить 60%, и это будет не просто декларация, а вынужденная мера, которая окажется качественной.
Личное мнение редактора
Скажу крамольную вещь. Мне кажется, мы слишком зациклились на поиске «аналога». Нужно менять мышление. Нет аналога Sandvik? Отлично. Давайте подберем режимы под доступный китайский или русский инструмент, оптимизируем техпроцесс и будем работать эффективно на том, что есть.
Инструмент — это расходник. Его задача — снимать металл. Если он делает это стабильно, предсказуемо и по адекватной цене — он хороший. Бренд на коробке вторичен. В 2026 году побеждает тот технолог, который умеет выжимать максимум из доступного ресурса, а не тот, у кого в шкафу лежит запрещенный к продаже европейский люкс.
И последний совет: не верьте слепо каталогам. Режимы резания, указанные производителем — это идеальные условия в идеальной лаборатории. В вашем цеху, с вашей водой в СОЖ и вашим материалом, цифры будут другими. Начинайте с 70% от рекомендованных значений и постепенно повышайте, слушая станок. Звук резания — лучший датчик, который придумало человечество, и никакой сенсор его не заменит.
Выбор концевой фрезы в 2026 году — это акт инженерного творчества, а не просто покупка по каталогу. Будьте внимательны, требуйте сертификаты, тестируйте и не бойтесь экспериментировать с новыми поставщиками, будь то возрожденные российские заводы или высокотехнологичные азиатские партнеры. Рынок изменился, и те, кто адаптируется первыми, получат главное преимущество — стабильное производство.
Источники информации и данные для проверки
- Аналитический отчет Ассоциации Развития Инструментальной Индустрии РФ за 1 квартал 2026 года: arii-rf.ru/reports/2026-q1
- Обзор рынка металлообрабатывающего инструмента «Metalworking Russia 2026»: metalworking-russia.com/analytics/tools-trends-2026
- Данные таможенной статистики по импорту твердосплавного инструмента (Январь-Март 2026): customs.gov.ru/statistics/tool-import-2026
- Технический бюллетень завода «МИКОР» о новых сериях покрытий: mikor-tool.ru/bulletin/coating-tech-2026
- Отчет о тестировании китайских аналогов от независимой лаборатории «Стандарт-Тест»: standart-test.ru/reviews/end-mills-china-2026
- Техническая документация и стандарты АО «Сундэ Резцы»: sunde-tools.com/ru/standards