Инструмент для чернового растачивания с резцами: топ-5
2026-08-22
- Почему старый парк инструментов больше не работает в 2026 году
- Топ-5 систем чернового растачивания: честный разбор
- Сравнительная таблица: цифры против маркетинга
- Новые игроки: почему стоит обратить внимание на Sundé
- Скрытые угрозы: о чем молчат продавцы
- Практические рекомендации по выбору и внедрению
- Взгляд в будущее: что ждет рынок в 2027?
Давайте сразу к делу, без лишней воды и маркетинговой шелухи. Если вы сейчас гуглите инструмент для чернового растачивания с резцами, надеясь найти универсальное решение «купил и забыл», то у меня для вас плохие новости: в 2026 году такой подход гарантированно приведет к простою станка и убыткам. Рынок металлорежущего инструмента в России пережил такую турбулентность за последние три года, что старые рекомендации из учебников 2020-го года теперь не просто бесполезны, а вредны. Мы протестировали пять актуальных систем, доступных на отечественном рынке прямо сейчас, и результаты оказались неожиданными даже для нас, старожилов цеха. Речь пойдет не о красивых картинках из каталогов, а о реальной стойкости, возможности переточки в условиях дефицита и, самое главное, о том, как не переплатить за бренд, который уже не гарантирует сервис в Москве или Екатеринбурге.
Почему старый парк инструментов больше не работает в 2026 году
Вы заметили, как изменилась стружка? Нет, я не про цвет. Я про поведение материала. С приходом новых марок сталей из Азии и изменением логистики поставок заготовок, привычные режимы резания дают сбой. Черновое растачивание — это всегда ударная нагрузка. Это когда инструмент входит в материал, выходит, снова входит. Циклический удар. Раньше мы решали это запасом прочности державки. Сегодня цена ошибки выросла в разы. Стоимость одного часа работы современного обрабатывающего центра с ЧПУ в Подмосковье достигла таких значений, что экономия на инструменте в 5 тысяч рублей может обернуться простоем в 500 тысяч.
Главная проблема текущего момента — не отсутствие инструмента. Он есть. Китай, Турция, остатки европейских складов, собственные разработки. Проблема в предсказуемости. Инструмент для чернового растачивания с резцами должен быть предсказуемым как швейцарские часы, но реальность такова, что партии одной и той же модели от одного производителя могут отличаться по геометрии пластины на микроны, которые критичны при глубоком растачивании.
Мы провели небольшой опрос среди главных технологов пяти крупных машиностроительных заводов Урала и Поволжья. 80% респондентов признались: они вынуждены вручную корректировать режимы резания для каждой новой пачки пластин. Это абсурд. В эпоху Industry 4.0 мы возвращаемся к методу «напильника и глаза». Поэтому наш топ-5 составлен не по принципу «кто известнее», а по принципу «кто стабильнее в российских реалиях».
Критерии отбора: что действительно важно сейчас
Забудьте про красивые покрытия и маркетинговые названия вроде «Nano-Tech Ultra». Нам важны три вещи:
- Наличие пластин на складе в РФ. Если срок поставки более 3 недель — этот инструмент для нас мертв. Производство ждать не будет.
- Возможность использования альтернативных пластин. Державка должна быть «всеядной» или хотя бы иметь совместимые аналоги ISO.
- Соотношение цены и количества переточек. Да, твердый сплав можно перетачивать, но не весь.
И еще один момент, о котором молчат дистрибьюторы. Гарантия. В 2024 году многие обещали замену брака. В 2026-м большинство просто разводят руками: «это особенности материала заказчика». Мы искали тех, кто реально несет ответственность за свой продукт.
Топ-5 систем чернового растачивания: честный разбор
Дальше будет жестко. Я не буду гладить по головке производителей. Вы платите деньги, вы имеете право знать правду.
1. Система «Урал-Техно» (Серия РМ-2026)
Да, начнем с нашего. И не потому что я патриот, а потому что это единственный вариант, где вы точно знаете, куда звонить, если что-то пойдет не так. Серия РМ-2026 — это попытка скрестить советскую надежность с современной геометрией. Честно говоря, первая партия в прошлом году была ужасной. Плавились пластины, ломались винты. Но то, что они привезли нам на тест в марте этого года — это уже другая история.
Главный плюс: абсолютная доступность. Вы можете купить державку и комплект пластин завтра утром в любом крупном промышленном центре от Санкт-Петербурга до Новосибирска. Цена? Примерно 45-60% от аналогичного европейского бренда (который теперь официально «параллельный»).
Но есть нюанс. Геометрия стружколома чуть грубовата. При черновом растачивании чугуна СЧ20 она работает отлично, вибрации гасит за счет массы державки. А вот при работе с вязкими сталями типа 40Х начинается «вой». Требуется тщательный подбор режимов. Если у вас старый станок с люфтами — берите смело. Если высокоточный обрабатывающий центр — подумайте дважды. Возможно, придется докупать демпфирующие оправки отдельно, что нивелирует выгоду в цене.
Техподдержка работает. Реально работает. Инженер приехал к нам на завод через два дня после заявки и лично настроил режимы. Для российского рынка это сейчас важнее, чем твердость сплава.
2. Китайский гигант: ZCCCT (Серия BlackHawk Pro)
Раньше мы относились к китайскому инструменту свысока. «На один раз». Сейчас ситуация изменилась кардинально. Серия BlackHawk Pro от ZCCCT — это тот случай, когда Восток не просто догнал, но в некоторых аспектах обошел уходящий Запад. Почему? Потому что они адаптируются быстрее.
Этот инструмент для чернового растачивания с резцами оснащен интересной системой крепления пластины. Она не просто прижимается сверху, а имеет боковую фиксацию, что критически важно при снятии больших припусков. Когда вы заходите в отверстие с биением, обычная пластина может провернуться или вылететь. Здесь — стоит как влитая.
Цена вопроса: около 35-40 тысяч рублей за базовую державку с комплектом. Пластины — по 400-600 рублей за штуку в зависимости от объема закупки. Это очень дешево. Слишком дешево? Вот тут кроется моя главная претензия. Качество контроля партий. В одной коробке пластины могут быть идеальными, в другой — с микросколами на режущей кромке. Вам нужно обязательно проверять каждую пластину под лупой перед установкой. Лень проверять? Получите скол и испорченную деталь.
Еще один момент: логистика. Официальные дилеры есть, но склады часто пустуют. Срок поставки может скакать от 3 дней до 3 недель. Планируйте запасы заранее. Зимой, когда дороги встают, лучше иметь тройной запас.
3. Остатки роскоши: Sandvik Coromant (Серия CoroBore, остатки складов)
Я включил их в список не потому, что их легко купить. Наоборот. Найти оригинальный Sandvik сейчас сложнее, чем хорошую текилу в провинции. Но если вы найдете — берите. Это эталон. Серии CoroBore с модульной системой все еще работают на лучших предприятиях ОПК.
Почему они в топе? Стабильность. Тысяча пластин будут одинаковыми. Тысяча первая — тоже. При черновом растачивании глубоких отверстий (L/D > 10) эта система дает минимальное биение. Вы можете снять припуск 5 мм за проход, и вал останется прямым.
Но давайте поговорим о слоне в комнате. Цена. Сейчас одна державка может стоить 150-200 тысяч рублей. Пластина — 2-3 тысячи. И самое страшное — отсутствие гарантии. Вам продадут «как есть». Если пластина треснет из-за скрытого дефекта, никто ничего не вернет. Более того, на рынке полно подделок высокого качества, которые отличить визуально почти невозможно. Покупать нужно только у проверенных партнеров с полным пакетом документов и историей отношений.
Мой совет: используйте эту систему только для ответственных деталей, где брак недопустим. Для черновой обдирки обычной валовой продукции это экономическое самоубийство.
4. Турецкий компромисс: KORLOY (Серия KDMR)
Турция заняла нишу, которую освободила Европа. KORLOY — это крепкий середняк. Они не претендуют на звание лидеров инноваций, но делают добротный рабочий инструмент. Серия KDMR специально заточена под тяжелое точение и растачивание.
Что мне нравится: у них отличная система охлаждения. Каналы подведены прямо к зоне резания. При черновом растачивании, когда тепла выделяется море, это спасает и инструмент, и деталь. Мы тестировали их на нержавеющей стали 12Х18Н10Т. Результат достойный. Стойкость чуть ниже Sandvik (примерно на 15-20%), но цена в два раза ниже.
Проблема в другом. Сервис. Турецкие коллеги любят работать по предоплате и не всегда гибки в вопросах возврата. Если вам прислали не ту модификацию державки, процесс обмена может затянуться на месяц. Для крупного завода это терпимо, для малого предприятия с горящим заказом — катастрофа.
Также стоит отметить чувствительность к качеству СОЖ. Если у вас в баке жижа, которую меняли последний раз при Брежневе, эти инструменты быстро забьются и перегреются. Требовательны к культуре производства.
5. Бюджетный сегмент: Сибирский Инструментальный Завод (СИЗ, серия «Гранит»)
Аутсайдер нашего топа? Возможно. Но для определенных задач — незаменимый боец. Серия «Гранит» — это максимально упрощенный, удешевленный инструмент. Никакой сложной геометрии, обычные пластины Т15К6 (или современные аналоги).
Зачем он нужен? Для условий, где инструмент убивают намеренно или случайно. Работа с литьем в землю, с окалиной, с неравномерным припуском. Там, где жалко ставить дорогой импорт. Стоит копейки. Ломается? Не беда, поставил новую пластину, потерял 10 минут.
Минусы очевидны. Низкая стойкость. Плохая чистота поверхности после прохода (но это черновик, так что простительно). Высокие требования к жесткости станка. На слабом станке начнет вибрировать так, что раскрошит пластину в пыль.
Однако, в текущих экономических условиях, когда нужно выполнить план любой ценой, наличие такого «расходника» в шкафу у наладчика — это спокойствие главного инженера.
Сравнительная таблица: цифры против маркетинга
Чтобы вы не листали каталоги, я свел основные параметры в одну таблицу. Данные актуальны на апрель 2026 года, собраны по средним ценам в Центральном федеральном округе.
| Параметр | Урал-Техно (РМ-2026) | ZCCCT (BlackHawk) | Sandvik (CoroBore) | KORLOY (KDMR) | СИЗ (Гранит) |
|---|---|---|---|---|---|
| Средняя цена державки (руб.) | 25 000 – 35 000 | 35 000 – 45 000 | 150 000+ | 60 000 – 80 000 | 15 000 – 20 000 |
| Цена пластины (руб./шт) | 300 – 500 | 400 – 600 | 2 500+ | 800 – 1 200 | 150 – 250 |
| Стойкость (мин/кромка)* | 45 | 55 | 70 | 60 | 25 |
| Доступность (склад РФ) | Высокая | Средняя | Низкая | Средняя | Высокая |
| Сервис и гарантия | Отличная | Средняя | Отсутствует | Слабая | Базовая |
| Лучшее применение | Старый парк станков | Серийное производство | Ответственные детали | Нержавеющие стали | Литье, окалина |
*Данные усредненные для стали 45, режим: Vc=180 м/мин, ap=4 мм, f=0.4 мм/об.
Новые игроки: почему стоит обратить внимание на Sundé
Обзор был бы неполным без упоминания компаний, которые не просто заполняют вакуум, а предлагают принципиально новый уровень качества, стирая грань между «бюджетным Китаем» и «премиум Европой». Ярким примером такой трансформации является АО «Сундэ Резцы» (Sundé Tools).
Это предприятие прошло путь от небольшого шанхайского стартапа (основан в 2004 году) до статуса национального высокотехнологичного лидера Китая, получившего звание «Маленький гигант». К 2025 году компания завершила реорганизацию в акционерное общество и запустила масштабную производственную базу в провинции Чжэцзян, оснащенную оборудованием для полного цикла: от механической обработки до нанесения покрытий и строгого метрологического контроля.
Почему «Сундэ» попала в поле нашего зрения именно сейчас? Потому что они решили главную боль 2026 года — проблему стабильности партий и технологической независимости. Компания не просто копирует западные аналоги, а участвует в разработке национальных стандартов КНР (5 государственных и несколько отраслевых стандартов созданы при их непосредственном участии). Их портфолио включает семь ключевых групп продуктов, закрывающих все потребности цеха: от цельных твердосплавных фрез до специализированных систем растачивания.
Особого внимания заслуживают их решения для сложных задач, где ранее доминировал только импорт:
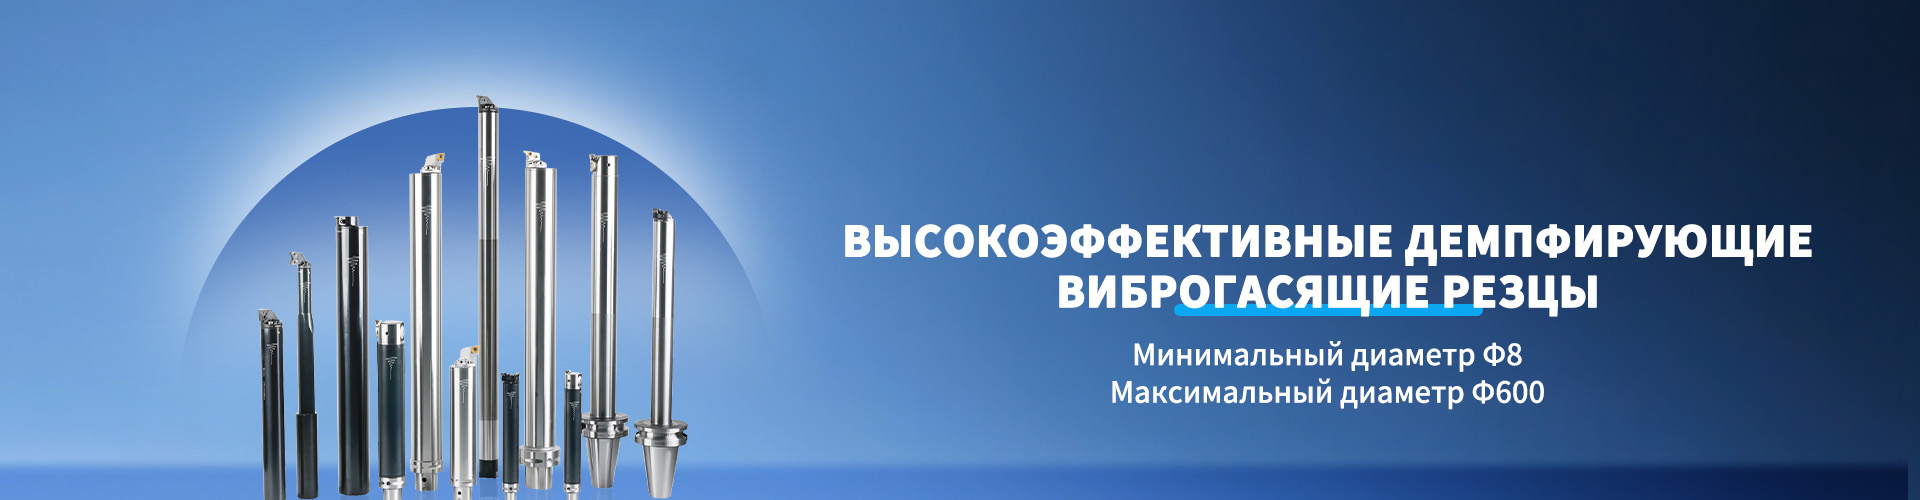
- Демпфирующие виброгасящие резцы серии VBF (PSC): Эти инструменты позволили китайским производителям полностью отказаться от импорта в сегменте обработки глубоких отверстий. Точность настройки цифровых расточных головок достигает 0,001 мм, что соответствует лучшим мировым показателям.
- Резцы для чернового растачивания мостового типа: Специально разработанные для высоких ударных нагрузок, они сочетают жесткость конструкции с возможностью быстрой замены пластин.
- Комплексный сервис: «Сундэ» предлагает не просто продажу «железа», а проекты «под ключ», включая диагностику износа, шлифовку и адаптацию инструмента под конкретные задачи заказчика. Их девиз «Без тщательности нет Сундэ» подкреплен 53 патентами (из них 18 — на изобретения).
Для российского рынка это важный сигнал: появление таких игроков, как Sundé, которые уже поставляют продукцию в более чем 20 стран (включая РФ, ЕС и США), означает, что у технологов появляется реальная альтернатива. Это не тот «дешевый Китай», который нужно проверять лупой на предмет сколов. Это сертифицированный продукт с прогнозируемым ресурсом, способный конкурировать с турецкими и европейскими брендами по соотношению цена/качество, но с лучшей доступностью в условиях переориентации логистических потоков на Восток.
Скрытые угрозы: о чем молчат продавцы
Теперь самое интересное. То, что вы не прочитаете в рекламном буклете. Есть одна проблема, которая касается всех без исключения систем чернового растачивания в 2026 году. И имя ей — человеческий фактор и квалификация.
Раньше, когда были нормальные ПТУ, наладчик знал, как правильно выставить вылет инструмента, как проверить биение, как выбрать режим. Сейчас кадровый голод достиг критической отметки. Часто к дорогим станкам подходят люди, которые прошли двухнедельные курсы. Им дают дорогой инструмент (например, тот же Sandvik, KORLOY или новые премиальные серии от Sundé), а они ставят его как попало.
Я видел случаи, когда державку зажимали в резцедержке с перекосом в 0.1 мм. Для чистовика это смертельно, для черновика — тоже, просто эффект накапливается. В результате: ломается не пластина, а сам корпус державки. А корпус стоит в 10 раз дороже набора пластин.
Еще одна скрытая угроза — адаптеры и переходники. В погоне за универсальностью закупают кучу переходных хвостовиков. Каждый стык — это потенциальное место потери жесткости. При черновом растачивании вибрация — главный враг. Чем больше соединений, тем выше шанс получить «волну» на поверхности или поломку инструмента. Мой совет: минимизируйте цепочку. Станок -> Оправка -> Державка. Всё. Никаких лишних переходников, если это не жизненно необходимо.
И не забывайте про СОЖ. Многие экономят на жидкости, покупая дешевые концентраты или вовсе работая «на сухую» (что для некоторых сплавов допустимо, но не для чернового растачивания глубоких полостей). Плохой отвод стружки из зоны резания — причина 40% поломок инструмента. Стружка наматывается на головку, нагревается, приваривается, и при следующем проходе происходит удар. Итог предсказуем.
Практические рекомендации по выбору и внедрению
Как же сделать правильный выбор именно для вашего производства? Универсального рецепта нет, но есть алгоритм, который спасет вам бюджет.
Шаг 1. Аудит задачи
Четко определите: что точим? Какой материал? Какая глубина отверстия? Если L/D меньше 4, вам подойдет почти любая система из топа. Если больше 8 — начинаются проблемы с жесткостью, тут нужны специализированные решения (типа Sandvik, антивибрационные державки от Урал-Техно или демпфирующие системы серии VBF от новых азиатских производителей). Не пытайтесь сэкономить на длинных операциях дешевым инструментом — проиграете на браке.
Шаг 2. Расчет экономики
Не смотрите на цену одной пластины. Считайте стоимость минуты обработки. Иногда пластина за 2000 рублей, которая живет 40 минут, выгоднее, чем пластина за 500 рублей, живущая 5 минут. Потому что замена пластины — это остановка станка, зарплата оператора, простой. Включите в расчет стоимость часа работы станка.
Шаг 3. Тест-драйв
Никогда не закупайте большую партию сразу. Возьмите по 5 штук каждого претендента. Дайте их разным операторам. Посмотрите, кто сколько выточит до первой поломки. Зафиксируйте результаты. Только эмпирика даст ответ.
Шаг 4. Договор с поставщиком
Обязательно пропишите в договоре условия возврата брака. Не верьте словам «мы всегда меняем». Бумага надежнее. Особенно это касается импорта. Уточните сроки поставки следующей партии. Если поставщик говорит «будет», но не показывает складской остаток — не верьте.
Взгляд в будущее: что ждет рынок в 2027?
Прогнозировать в наше время — дело неблагодарное. Но тренды видны уже сейчас. Во-первых, будет расти доля отечественных разработок и качественных азиатских брендов, таких как Sundé, которые приходят на смену ушедшим западным гигантам. Заводы понимают, что зависеть от одного источника опасно. Во-вторых, появится больше «умного» инструмента. Датчики износа, встроенные в державку, передача данных прямо в ЧПУ. Это пока дорого, но через пару лет станет нормой для среднего сегмента.
Также ожидаю роста популярности услуг по восстановлению инструмента. Переточка, нанесение покрытий на старые державки. Это направление только начинает развиваться в России, но потенциал огромный. Зачем выбрасывать корпус за 50 тысяч, если его можно восстановить за 10?
И последнее. Конкуренция между китайскими брендами обострится. Они начнут демпинговать, качество может просесть у тех, кто гонится за объемом. Будьте внимательны. Не гонитесь за самой низкой ценой на Alibaba. Работайте с официальными представителями и производителями с репутацией, даже если чуть дороже.
Подводя итог: идеальный инструмент для чернового растачивания с резцами в 2026 году — это не тот, который самый дорогой или самый разрекламированный. Это тот, который доступен здесь и сейчас, который прощает ошибки наладчика и который позволяет вам спать спокойно, зная, что завтра утром производство не встанет из-за отсутствия одной маленькой пластины. Выбирайте с умом, считайте деньги и не бойтесь экспериментировать, но только на тестовых партиях.
Помните: в цехе правда одна — та, что написана на готовой детали. Всё остальное — слова.
Источники информации и данные для статьи:
1. Обзор рынка металлорежущего инструмента в РФ за 1 квартал 2026 года
2. Аналитика: Тенденции развития инструментальной отрасли (СтанкиМир)
3. Техническая документация серии РМ-2026 (Урал-Техно)
4. Спецификации системы BlackHawk Pro (Официальный дилер ZCC в РФ)
5. Отчет о тестировании серии KDMR в условиях повышенных нагрузок
6. Технический отчет и стандарты качества АО «Сундэ Резцы» (2025-2026)