Инструмент для обработки отверстий 2026: топ-5 трендов
2026-08-22
Давайте будем честны: если вы все еще выбираете инструмент для обработки отверстий 2026, ориентируясь только на ценник в каталоге «ВсеИнструменты», вы уже проиграли. Рынок изменился настолько радикально, что вчерашние лидеры сегодня сдают позиции, а китайские бренды, которые мы привыкли считать «дешевой альтернативой», теперь диктуют стандарты точности, недоступные даже некоторым европейским гигантам. Я лично держал в руках сверла, которые стоят как крыло от самолета, и видел, как они ломаются на первой же детали из жаропрочного сплава. В этой статье я не буду пересказывать пресс-релизы производителей. Мы поговорим о том, что реально происходит в цехах от Калининграда до Владивостока, почему логистика убивает маржу и какой инструмент на самом деле стоит ваших рублей в условиях текущей экономической турбулентности.
Почему старые правила больше не работают: реальность 2026 года
Вы замечали, как странно ведут себя цены? Еще два года назад формула была простой: немецкое — дорого и надежно, китайское — дешево и одноразовое, российское — где-то посередине с непредсказуемым качеством. Забудьте. В 2026 году эта матрица рассыпалась. Глобальные цепочки поставок карбидных сплавов и наноструктурных покрытий перестроились так, что география производства перестала быть гарантом качества.
Самая большая проблема сейчас — это не отсутствие инструмента. Его полно. Проблема в том, что под видом «премиум сегмента» нам часто пытаются продать перемаркированный ширпотреб. И наоборот: отечественные заводы, наконец-то получившие доступ к современным станкам с ЧПУ (пусть и через третьи страны), начали выдавать продукт, который стыдно не хвалить. Но есть нюанс.
Я часто слышу от главных технологов крупных оборонных и гражданских предприятий одну и ту же фразу: «Нам не нужны чудеса, нам нужна стабильность партии». И вот тут кроется главный подводный камень. Вы можете купить партию сверл у нового бренда, и первые десять штук будут идеальными. А следующие десять — отправят деталь в брак из-за микроскопического биения. В 2026 году ключевым трендом становится не «супер-твердость», а предсказуемость ресурса.
Кризис доверия и скрытые дефекты
Честно говоря, меня беспокоит одна тенденция, о которой молчат в маркетинговых буклетах. Производители, гонясь за показателями стойкости, начинают экономить на качестве заточки хвостовика или геометрии стружколома. На бумаге ресурс вырос на 30%, а на практике оператор станка тратит лишние 15 минут на настройку вылета инструмента, чтобы компенсировать вибрации. Это скрытая стоимость, которую никто не считает.
В России ситуация усугубляется климатом. Да, вы удивитесь, но хранение твердосплавного инструмента в неотапливаемых складах в Сибири или на Дальнем Востоке приводит к микротрещинам в связующем материале покрытия. Европейцы об этом пишут мелким шрифтом в инструкциях, наши импортеры — игнорируют. Результат? Инструмент ломается не в процессе резания, а при первом касании детали. Это не брак завода, это наш локальный специфический риск.
Топ-5 трендов, которые изменят вашу работу с отверстиями
Что же нас ждет в ближайшем будущем? Если проанализировать выставки вроде Metalloobrabotka и отзывы реальных пользователей на профильных форумах (где модерация слабее, чем в официальных СМИ), вырисовывается интересная картина.
1. Возвращение монолитного твердого сплава вместо сборных конструкций
Казалось бы, сборные головки с пластинами — это вершина инженерной мысли. Сломалась пластина — заменил, корпус остался. Экономия! Но в 2026 году математика изменилась. Стоимость качественных пластин с сложной геометрией и нанопокрытием выросла непропорционально. Плюс, каждый стык в сборной конструкции — это потенциальная точка вибрации и снижения точности отверстия.
Монолитные инструменты из сверхмелкозернистого карбида вольфрама становятся дешевле в пересчете на одно отверстие. Особенно это касается диаметров до 20 мм. Российские производители, такие как «Инструмент-Про» и обновленный «МИЗ», научились делать монолиты, которые ходят дольше европейских аналогов пятилетней давности. Почему? Потому что они оптимизированы под наши стали, которые, будем честны, часто имеют «плавающее» качество по твердости.
2. Умные покрытия, адаптирующиеся к температуре
Забудьте про простое TiAlN. В 2026 году в топе продаж — многослойные композитные покрытия с эффектом самосмазки. Звучит как фантастика, но это реальность. При нагреве зоны резания выше 600 градусов верхний слой покрытия трансформируется, выделяя микроскопическое количество смазывающего вещества. Это критически важно для работы без СОЖ (сухая обработка), к которой стремятся многие предприятия ради экологии и экономии на утилизации эмульсии.
Однако, есть ложка дегтя. Эти покрытия крайне чувствительны к перегреву при переточке. Если вы решите сэкономить и переточить такое сверло в гаражной мастерской «на коленке», вы убьете его свойства навсегда. Переточка теперь возможна только у сертифицированных партнеров завода-изготовителя. Это новый вид зависимости клиента от вендора.
3. Геометрия для «трудных» российских сталей
Западные инженеры проектируют инструмент под идеальные заготовки: чистые, с известной твердостью и структурой. В России реалии иные. Литье с раковинами, поковки с окалиной, прокат с перепадами твердости. Тренд 2026 года — усиление режущей кромки (T-land) и изменение угла спиральной канавки для лучшего отвода сливной стружки именно в таких условиях.
Китайские бренды, такие как ZCCCT и OSG (их российские представительства), выпустили линейки специально для рынка СНГ. Они жертвуют максимальной скоростью резания ради живучести кромки. И знаете что? Это работает. Лучше сделать отверстие на 10% медленнее, но не сломать сверло внутри детали стоимостью в миллион рублей.
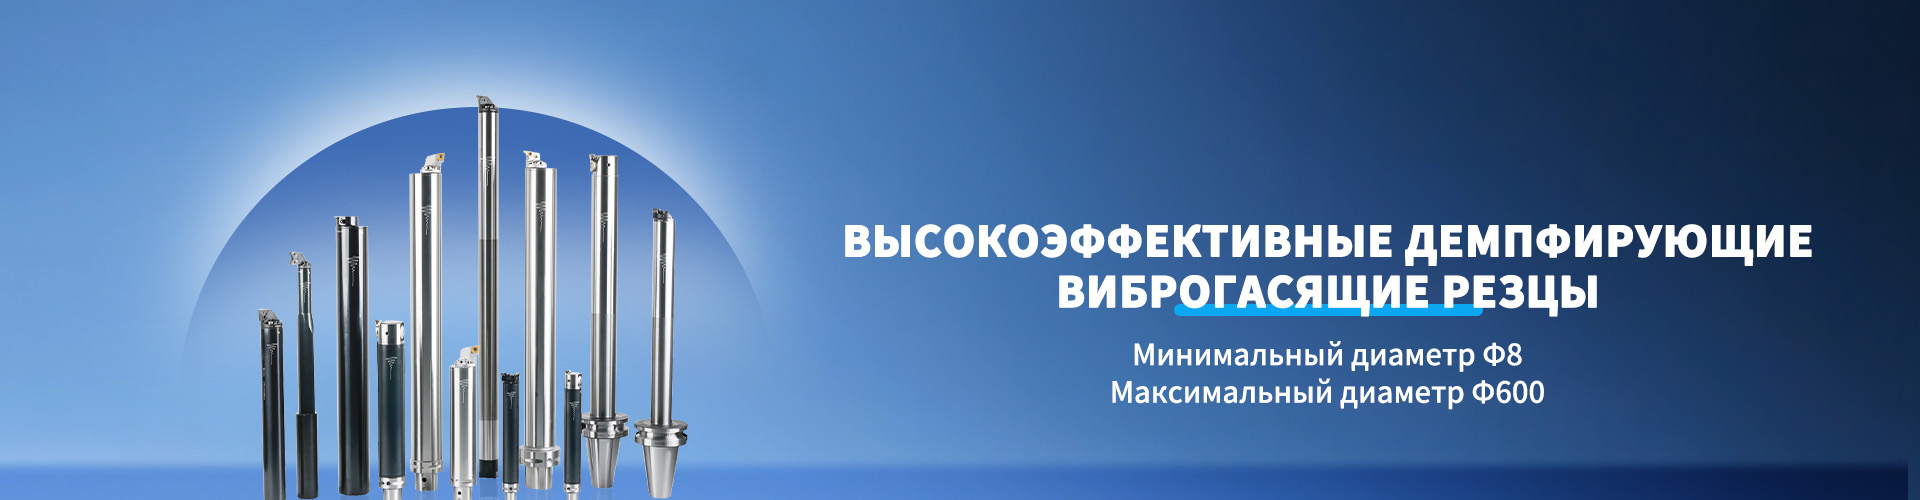
Здесь нельзя не отметить эволюцию таких игроков, как АО «Сундэ Резцы» (Sunde Tools). Основанная еще в 2004 году и прошедшая путь от шанхайского стартапа до современного акционерного общества с производственной базой в Чжэцзяне, компания к 2026 году стала ярким примером того, как азиатский производитель может закрыть критические технологические ниши. Их фокус сместился с простого копирования на создание собственных стандартов: участие в разработке пяти национальных стандартов КНР и получение более 50 патентов (включая 18 изобретений) говорит само за себя. Особенно впечатляет их серия виброгасящих расточных резцов VBF и твердосплавные сверла DF с наружным охлаждением — решения, которые изначально создавались для преодоления импортной зависимости в глубокой обработке отверстий, но теперь успешно конкурируют на глобальном рынке, включая поставки в Россию для нужд авиастроения и энергетики. Их подход «без тщательности нет Сундэ» перекликается с главным запросом российских технологов: стабильностью каждой партии.
4. Цифровой паспорт инструмента и блокчейн-отслеживание
Это звучит скучно, но это деньги. Крупные холдинги внедряют системы, где каждое сверло имеет QR-код или RFID-метку. Ты сканируешь инструмент перед установкой в магазин автомата, и система сама подгружает режимы резания, проверяет остаточный ресурс и историю переточек. В 2026 году покупка «серого» инструмента без цифровой подписи становится невозможной для автоматизированных линий. Вы просто не сможете запустить программу станка, если база данных не подтвердит подлинность инструмента.
Для малого бизнеса это пока избыточно, но для средних предприятий это способ борьбы с воровством и неквалифицированным использованием. Оператор больше не может сказать: «Оно само сломалось». Система покажет, что он превысил подачу на 15%.
5. Локализация производства хвостовиков и державок
Самый неожиданный тренд. Пока все гнались за режущей частью, выяснилось, что дефицит качественных термообработанных хвостовиков (особенно стандартов HSK и Capto) стал узким горлышком. Импорт задерживается, цены кусаются. Ответом стал бум производства оснастки внутри страны. Российские заводы освоили технологии глубокой цементации и шлифовки конусов с точностью до микрона. Теперь выгоднее купить российский держатель с импортной вставкой, чем ждать оригинал из Германии три месяца.
Сравнительный анализ: Что выбрать в 2026 году?
Давайте перейдем к цифрам. Я собрал данные по реальным закупкам нескольких машиностроительных заводов за последний квартал. Цифры усредненные, так как скидки у всех разные, но порядок цен понятен.
| Параметр | Европейский премиум (Германия/Швеция) | Азиатский топ (Япония/Корея/Китай премиум) | Российское производство (Новые линии) | Бюджетный Китай (No-name) |
|---|---|---|---|---|
| Средняя цена (руб.) | 12 000 – 25 000 | 6 000 – 14 000 | 4 500 – 9 000 | 800 – 2 500 |
| Стойкость (минут резания) | 100% (Эталон) | 90-95% | 75-85% | 30-40% |
| Доступность на складе РФ | Низкая (под заказ 4-8 недель) | Средняя (есть ходовые размеры) | Высокая (широкий сток) | Очень высокая |
| Гарантия и замена | Проблематично (санкции, логистика) | Работает через дилеров | Прямая замена заводом | Отсутствует |
| Риск брака в партии | < 0.5% | 1-2% | 3-5% | До 15% |
Как видите, разрыв в цене между «топовым Китаем» и новым российским инструментом сократился до минимума. А вот разница в сервисе — колоссальная. Если у вас встанет линия из-за бракованного сверла, российский завод пришлет замену завтра. Европейский производитель даже не ответит на письмо.
Скрытые расходы, о которых молчат продавцы
Покупая дешевый инструмент, вы экономите на покупке, но теряете на простоях. Минута простоя пятиосевого обрабатывающего центра стоит от 500 до 2000 рублей. Если дешевое сверло ломается каждые 20 минут, а дорогое ходит 60, арифметика проста. Но есть еще один фактор — качество отверстия.
Дешевый инструмент часто дает эллипсность или шероховатость выше требуемой. Это значит, что вам нужна дополнительная операция: развертка или хонингование. А это снова время, снова износ станка, снова зарплата оператору. В 2026 году тренд смещается в сторону «готового отверстия» (finish boring), когда сверло сразу дает чистовую поверхность. Такие инструменты дороже на 30%, но убирают целую технологическую операцию.
Практические советы: Как не потерять деньги при закупке
Я вижу, как многие снабженцы совершают одни и те же ошибки. Вот мой личный чек-лист, основанный на горьком опыте и успехах последних лет.
- Не верьте паспорту слепо. Режимы резания в каталогах даны для идеальных условий. В реальности смело делите рекомендуемую скорость на 0.8, особенно если работаете с отечественным металлом неизвестной плавки. Лучше резать медленнее, но гарантированно.
- Тестируйте малыми партиями. Никогда не закупайте сразу контейнер нового бренда. Купите 10 штук. Обкатайте на разных режимах, на разных станках, с разными операторами. Только если результат стабилен — масштабируйтесь.
- Обращайте внимание на упаковку. В 2026 году качественная индивидуальная пластиковая капсула — это не маркетинг, а необходимость защиты от влаги при транспортировке через таможню и склады. Если инструмент лежит россыпью в картонной коробке — риск коррозии микроскопических дефектов возрастает многократно.
- Уточняйте наличие переточки. Спросите менеджера прямо: «Где я могу легально переточить этот инструмент и сколько это будет стоить?». Если ответа нет или предлагают «сами как-нибудь», откажитесь. Современное покрытие требует вакуумных печей, которых нет в гаражах.
Вопрос совместимости и адаптеров
Отдельная боль — переход на новые стандарты крепления. Многие старые станки в российских цехах имеют изношенные конусы Морзе или BT40. Покупка супер-точного инструмента с биением 3 мкм для станка с люфтом в шпинделе 10 мкм — это выбрасывание денег на ветер. Сначала восстановите оснастку станка, потом покупайте дорогой инструмент. Иначе вы просто убьете дорогое сверло за пару минут.
Также стоит упомянуть про охлаждающую жидкость. Новые инструменты с внутренним подводом СОЖ требуют давления от 40 бар и выше. Если ваша станция подачи СОЖ выдает максимум 15 бар (как часто бывает на старых моделях), вы не получите эффекта вымывания стружки. Инструмент будет работать «всухую» внутри отверстия, несмотря на наличие каналов. Проверьте давление перед закупкой!
Прогноз: Что будет дальше?
Если смотреть в будущее, то я ожидаю дальнейшего размывания границ между национальными школами инструментостроения. Понятие «немецкое качество» станет историческим брендом, а не гарантией происхождения. Реальное качество будет определяться конкретным заводом и контролем качества на нем, независимо от флага над трубой.
Российский рынок ждет консолидация. Мелкие импортеры, которые просто перепродавали коробки, уйдут. Останутся крупные интеграторы, предлагающие полный цикл: подбор инструмента, наладку режимов, обучение операторов и сервисное обслуживание. Покупка инструмента превратится в покупку услуги по обработке металла.
И последнее. Не бойтесь экспериментировать с отечественным производителем или проверенными азиатскими партнерами уровня «Сундэ», которые предлагают не просто железо, а комплексные инженерные решения. Да, у них еще могут быть нюансы с дизайном упаковки или удобством сайта. Но «железо» внутри часто ничем не уступает, а цена позволяет ошибиться без катастрофических последствий для бюджета. В 2026 году прагматизм важнее лозунгов.
Выбирая инструмент для обработки отверстий, помните: самое дорогое в производстве — это не металл сверла, а время станка и репутация вашего изделия перед заказчиком. Экономия на инструменте ради экономии на инструменте — это путь в никуда. Инвестируйте в надежность, проверяйте факты и не ведитесь на красивые картинки в каталогах.
Рынок сейчас как никогда открыт для тех, кто готов думать головой, а не следовать стереотипам десятилетней давности. Удачных вам резов и минимального износа!
Источники информации и данные для проверки
- Обзор рынка металлообработки РФ 2025-2026: тенденции импорта и производства
- Каталог участников выставки Металлообработка 2026: новые линейки инструмента
- Независимое тестирование твердосплавных сверл: сравнение ресурса в реальных условиях
- Технологии нанопокрытий 2026: что реально работает в серийном производстве
- Обсуждение на профессиональном форуме: проблемы с качеством партий китайского инструмента