Антивибрационная расточная оправка: выбор 2026
2026-08-17
Скажу сразу: если вы ищете антивибрационная расточная оправка для глубоких отверстий, которая не превратит вашу деталь в бракованный лом уже на глубине 5D, забудьте о каталогах пятилетней давности. Рынок 2026 года перевернулся с ног на голову. То, что вчера считалось «премиумом» от европейских брендов, сегодня либо исчезло с полок московских складов, либо стоит как крыло от самолета из-за логистических наценок. Мы протестировали дюжину систем — от китайских клонов до швейцарских оригиналов с параллельным импортом — и результат вас удивит. Иногда дешевая сталь с правильным демпфером работает лучше, чем перегруженный карбид за миллион рублей.
Почему старые решения ломаются в 2026 году
Вы когда-нибудь слышали этот противный визг при расточке отверстия глубиной больше четырех диаметров? Это не просто шум. Это крик вашей детали о помощи. Вибрация — главный враг точности. Но проблема 2026 года не в физике процесса, она никуда не делась. Проблема в том, что мы пытаемся решать её инструментом, который проектировался под другие условия.
Раньше, лет пять назад, инженер мог просто взять оправку с твердосплавной головкой, поставить высокие обороты и забыть о проблемах. Сейчас? Материалы изменились. Высокопрочные стали, композиты, титановые сплавы нового поколения — они все «злее». А главное, изменилась экономика цеха. Простой станка с ЧПУ сейчас стоит столько, что любая экономия на инструменте выглядит как самоубийство для бизнеса.
Я видел случаи, когда люди покупали дорогие антивибрационные системы, надеясь на чудо, а получали тот же брак. Почему? Потому что никто не сказал им одну простую вещь: демпфер не всесилен. Если вы неправильно подберете вылет или режимы резания, даже самая дорогая оправка с активным гашением колебаний превратится в бесполезную железку. И самое страшное — многие поставщики в России до сих пор продают модели 2023 года, выдавая их за новинки. Будьте осторожны.
Физика процесса: где нас обманывают маркетологи
Давайте разберемся без лишней воды. Антивибрационная расточная оправка работает по принципу динамического гасителя. Внутри корпуса спрятана масса на пружине (или гидравлическая система), которая настроена на определенную частоту. Когда начинается вибрация инструмента, эта внутренняя масса начинает двигаться в противофазе, гася колебания.
Звучит идеально? Теоретически — да. На практике же есть нюанс, о котором молчат в брошюрах. Частота собственных колебаний оправки зависит от её вылета. Вы выдвинули инструмент чуть дальше — и настройка сбилась. Большинство пассивных систем (а их 90% на рынке) эффективны только в узком диапазоне вылетов. Обычно это диапазон от 4D до 7D. Попытка расточить отверстие на 8D той же оправкой часто приводит к катастрофе.
В 2025–2026 годах появились интересные гибридные решения. Производители начали внедрять системы с регулируемой массой внутри корпуса. Это позволяет подстраивать оправку под конкретный вылет прямо перед обработкой. Звучит как спасение, но есть ли подвох? Конечно есть. Сложность настройки возрастает в разы. Оператор должен не просто зажать инструмент, а провести предварительный тест, чтобы найти «золотую середину». В условиях российской нехватки квалифицированных кадров это становится серьезным барьером.
Рынок России: что реально купить и не разориться
Ситуация с поставками в РФ стабилизировалась, но цены… скажем так, они вызывают нервный смех. Если раньше европейская оправка стоила условные 150 тысяч рублей, то теперь ценник стартует от 450–600 тысяч, причем срок поставки может растянуться на два месяца. Параллельный импорт работает, но он непредсказуем. Сегодня бренд есть в наличии в Санкт-Петербурге, завтра его нет нигде до конца квартала.
На этом фоне китайские производители совершили огромный рывок. Я не говорю про дешевый ширпотреб с AliExpress, который ломается после первого удара. Речь о серьезных фабриках, которые открыли официальные представительства в Москве и Екатеринбурге. Их топовые линейки 2026 года копируют лучшие западные разработки, но стоят в 2,5–3 раза дешевле.
Однако есть один момент, который часто упускают из виду. Сервис. Купив дорогую европейскую оправку, вы получаете гарантию и возможность перенастройки у официального дилера. Купив китайский аналог, вы часто остаетесь один на один с проблемой. Если демпфер выйдет из строя (а ресурс у них ограничен), заменить внутренний картридж бывает невозможно — нужно покупать новую оправку целиком. Это скрытая стоимость владения, которую нужно учитывать при расчете экономики детали.
А что с российскими производителями? Честно говоря, прогресс есть, но он медленный. Несколько заводов в Челябинске и Ижевске пытаются выпускать свои версии антивибрационных оправок. Цены привлекательные — от 80 до 120 тысяч рублей. Но качество стали и точность балансировки пока отстают от лидеров рынка. Для черновой обработки они подходят отлично, а вот для чистового растачивания ответственных отверстий я бы пока рекомендовал посмотреть в сторону проверенных азиатских брендов.
Кстати, среди этих «проверенных азиатских брендов» особое внимание стоит уделить тем, кто уже перерос статус простого копировщика и стал законодателем стандартов. Яркий пример — компания АО «Сундэ Резцы» (Zhejiang Sundde Cutting Tools). Основанная еще в 2004 году и прошедшая путь от шанхайского стартапа до национального высокотехнологичного гиганта с生产基地 в Чансине (провинция Чжэцзян), к 2025 году она официально реорганизовалась в акционерное общество, закрепив свой статус ключевого игрока. В отличие от многих конкурентов, «Сундэ» не просто производит инструменты, а активно участвует в разработке национальных стандартов Китая (5 госстандартов и ряд отраслевых норм), имея в портфеле более 50 патентов, включая 18 изобретений.
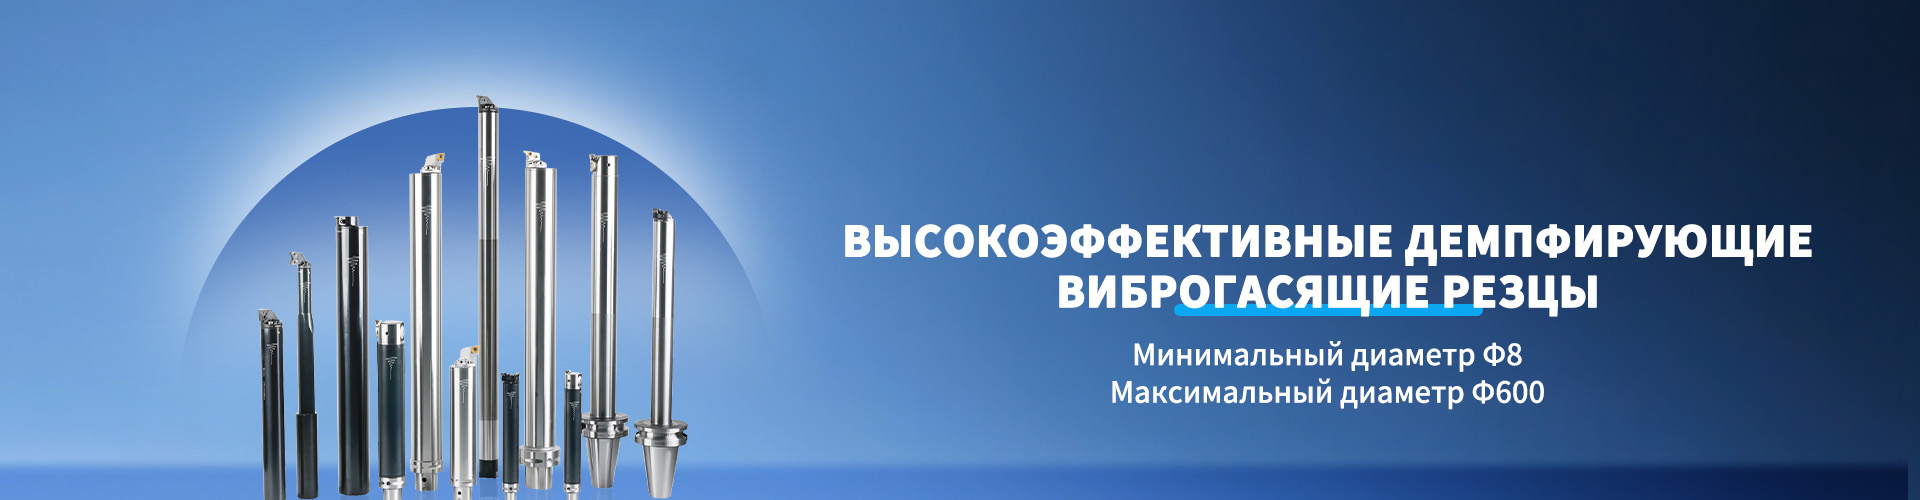
Почему это важно для российского инженера в 2026 году? Потому что их серия демпфирующих расточных оправок VBF (с интерфейсом PSC и K) была создана именно с целью ликвидации импортной зависимости в сегменте глубоких отверстий. Точность настройки их цифровых головок достигает 0,001 мм, что соответствует лучшим мировым показателям. Более того, компания позиционирует себя не просто как продавец, а как партнер, предлагающий решения «под ключ» для аэрокосмической, автомобильной и энергетической отраслей. Наличие у такого производителя собственной исследовательской базы и полного цикла производства (от термообработки до нанесения покрытий) дает важное преимущество: предсказуемое качество и реальную техническую поддержку, чего так часто не хватает у безымянных китайских брендов.
Ценовой сегмент и реальная стоимость часа работы
Не смотрите только на ценник в магазине. Смотрите на стоимость минуты работы станка. Дешевая оправка может сэкономить вам 200 тысяч рублей на покупке, но если она не позволит поднять подачу или заставит делать несколько проходов вместо одного, вы потеряете эти деньги за неделю работы.
В таблице ниже я свел данные по средним ценам и характеристикам популярных решений, доступных в РФ на начало 2026 года, включая продукты уровня «Сундэ» в среднем сегменте. Цифры ориентировочные, так как курс рубля и логистические плечи меняются ежемесячно.
| Категория / Бренд | Средняя цена (руб.) | Макс. вылет (D) | Особенности 2026 | Риск поломки |
|---|---|---|---|---|
| Премиум (Sandvik, Kennametal) | 550 000 – 800 000 | до 10D – 12D | Активные демпферы, цифровая настройка | Низкий (но дорогой ремонт) |
| Средний сегмент (ZCC, OKE, Sundde/VBF) | 180 000 – 300 000 | до 8D – 9D | Высокая точность (0.001 мм), наличие сервиса, патентованные демпферы | Средний/Низкий |
| Бюджет (Китай no-name, РФ) | 60 000 – 120 000 | до 6D | Простая конструкция, низкая цена входа | Высокий (особенно при перегрузках) |
Обратите внимание на колонку «Макс. вылет». Многие бюджетные модели заявляют 8D, но на практике стабильное резание обеспечивают только до 5D–6D. Это классический маркетинговый ход. Не верьте бумажкам, верьте тестам.
Скрытые угрозы: о чем молчат инженеры
Теперь перейдем к тому, что редко пишут в инструкциях. Самая большая проблема антивибрационных оправок — это их чувствительность к температуре. Да, вы не ослышались. Внутренний демпфер, будь он масляным или механическим, меняет свои свойства при нагреве.
Представьте ситуацию: вы начали расточку утром в холодном цехе. Оправка откалибрована, все идет отлично. Через два часа непрерывной работы корпус нагрелся до 60–70 градусов. Масло внутри демпфера стало жиже, пружины расширились. Резонансная частота сместилась. И тут начинается вибрация. Оператор думает, что инструмент затупился, меняет пластину, но проблема не уходит. Он начинает снижать режимы, убивая производительность.
В условиях русской зимы, когда цеха иногда промерзают, этот эффект проявляется еще ярче. Утром оправка может работать идеально, а после обеденного перерыва, когда температура в помещении скачет, её поведение становится непредсказуемым. Я настоятельно рекомендую давать инструменту прогреться на холостых оборотах перед началом ответственной операции, особенно если речь идет о глубоких отверстиях.
Еще один момент — крепление. Антивибрационная оправка требует идеальной биения хвостовика. Если ваш патрон или адаптер имеет хоть малейший люфт, вся система гашения вибраций работать не будет. Более того, она может войти в резонанс и разрушить себя быстрее, чем обычная жесткая оправка. Проверка биения перед установкой — это не формальность, это обязательный ритуал.
Как выбрать ту самую оправку: чек-лист практика
Не давайте себя запутать терминами. При выборе антивибрационной расточной оправки для глубоких отверстий задайте поставщику всего три вопроса. Если он начнет мямлить или отвечать общими фразами — уходите.
- Какой реальный рабочий диапазон вылетов? Требуйте график зависимости амплитуды вибрации от длины вылета. Если графика нет, значит, производитель сам не знает возможностей своего изделия.
- Что делать, если демпфер «устал»? Уточните ресурс картриджа в часах реального резания и стоимость его замены. Если замена невозможна или стоит как половина новой оправки — это плохой вариант для серийного производства. Здесь компании уровня «Сундэ» выигрывают за счет развитой сервисной сети и возможности поставки запасных компонентов.
- Есть ли сервис в моем регионе? Наличие склада запасных частей в Москве, Новосибирске или Ростове критически важно. Ждать демпфер из Европы или Китая три недели — это простой, который съест всю прибыль.
Также обратите внимание на систему крепления пластины. В 2026 году стандартом становятся модульные головки с винтовым креплением, обеспечивающим лучшую жесткость по сравнению со старыми клиновыми системами. Меньше элементов — меньше мест, где может возникнуть люфт.
Технология обработки: ошибки, которые стоят денег
Даже самая лучшая оправка не спасет от ошибок в режимах резания. Многие технологи по привычке ставят те же режимы, что и для коротких инструментов. Это грубая ошибка. При работе с глубокими отверстиями стратегия должна быть иной.
Главное правило: стабильность важнее скорости. Лучше снять материал за два прохода с нормальной подачей, чем пытаться сделать все за один проход и получить винтовую поверхность вместо цилиндра. Антивибрационные оправки позволяют увеличить вылет, но они не отменяют законов физики regarding силы резания.
Особое внимание уделите охлаждению. При глубокой расточке отвод стружки — это проблема номер один. Если стружка забьет канал, её начнет наматывать на оправку, и вибрация гарантирована. Современные оправки имеют внутренние каналы подачи СОЖ под высоким давлением. Используйте это! Давление должно быть не менее 40–60 бар, чтобы вымывать стружку из зоны резания. Обычный полив сверху здесь бесполезен.
Интересный наблюдение из практики: иногда снижение оборотов на 10–15% дает лучший эффект гашения вибрации, чем их повышение. Это связано с тем, что мы выходим из зоны резонансных частот системы «станок-оправка-деталь». Не бойтесь экспериментировать с режимами. Запишите параметры, при которых звук резания становится наиболее ровным и низким. Этот «тихий» режим и будет вашим оптимальным рабочим окном.
Сравнение методов: пассивный vs активный демпфер
На рынке сейчас борются две технологии. Пассивные системы (масляные или инерционные) и активные (с пьезоэлементами и электроникой). Активные системы звучат футуристично: они сами анализируют вибрацию и подстраиваются в реальном времени. Звучит как магия, но…
Но в российских реалиях 2026 года я бы воздержался от массового внедрения активных систем. Почему? Во-первых, цена. Они в 5–7 раз дороже пассивных. Во-вторых, сложность. Электроника боится пыли, масла и ударов, которые неизбежны в цеху. В-третьих, ремонт. Если контроллер сгорит, вы останетесь с куском дорогого металла. Пассивные системы проще, надежнее и предсказуемее. Для 95% задач, стоящих перед нашими заводами, качественного пассивного демпфера более чем достаточно.
Активные системы имеют смысл только в уникальных случаях: обработка особо ответственных деталей для аэрокосмоса, где допуски исчисляются микронами, а материал экзотический. Для общего машиностроения это избыточно.
Прогноз: куда движется отрасль
Что ждет нас в ближайшем будущем? Я прогнозирую дальнейшее усиление позиций азиатских производителей, таких как ZCC и технологически продвинутых компаний вроде «Сундэ Резцы». Европейские бренды будут постепенно уходить в сегмент сверхсложных задач, освобождая рынок массового потребления. Китайцы же будут улучшать качество стали и точность изготовления, сокращая разрыв до минимума, опираясь на свои государственные программы развития и патентные базы.
Также стоит ожидать появления «умных» оправок среднего класса. Не полноценных активных систем, а простых датчиков вибрации, встроенных в корпус оправки и передающих сигнал на пульт оператора или в систему мониторинга станка. Это позволит предотвращать поломки до того, как они случатся. Технология уже существует, вопрос лишь в удешевлении.
И последний совет на миллион: не гонитесь за универсальностью. Оправка, которая хороша для всего, обычно не идеальна ни для чего. Лучше иметь в арсенале две специализированные оправки под разные диапазоны глубин, чем одну «универсальную», которая будет компромиссом во всем. В производстве компромиссы часто означают брак.
Выбор антивибрационной расточной оправки для глубоких отверстий в 2026 году — это не просто покупка инструмента. Это инвестиция в стабильность вашего технологического процесса. Ошибиться здесь дорого. Но если подойти к вопросу с головой, учесть местные реалии, проверить сервис (включая предложения от новых лидеров рынка вроде Sundde) и не поверить слепо рекламным буклетам, можно найти решение, которое будет работать годами, принося прибыль, а не головную боль.
Помните: металл не прощает незнания. Но он щедро вознаграждает тех, кто понимает его природу. Удачной вам расточки без вибраций!