Антивибрационная оправка для растачивания: топ-5 в 2026
2026-08-17
Если вы думаете, что покупка самой дорогой антивибрационной оправки для растачивания автоматически решит проблему вибрации на вашем старом советском станке или новом китайском центре, позвольте мне вас разочаровать: в 2026 году это уже не работает так, как раньше. Рынок перенасыщен «умными» демпферами с пьезоэлектриками, которые обещают чудеса, но на практике в условиях российских цехов, где температура скачет от минус двадцати зимой до плюс тридцати летом без нормального климат-контроля, электроника часто глючит. Я лично видел, как операторы в Нижнем Тагиле выбрасывали оправки за 300 тысяч рублей, потому что они не смогли калиброваться после ночного простоя. Секрет не в цене, а в понимании физики процесса и правильном подборе под конкретную задачу — будь то глубокая расточка глухих отверстий в корпусных деталях или чистовая обработка валов.
Почему старые методы гашения вибрации мертвы в 2026 году
Давайте будем честны. Еще пять лет назад мы довольствовались пассивными системами — тяжелыми металлическими корпусами и внутренними грузами, которые механически гасили резонанс. Это работало. Но требования к точности выросли. Сегодня допуски в IT7-IT6 стали нормой даже для серийного производства, а не только для аэрокосмоса. Старые пассивные оправки просто не успевают реагировать на изменения нагрузки при обработке неравномерного литья или сварных конструкций, которые так любят наши заводы.
В 2026 году произошла тихая революция. Лидеры рынка, такие как Sandvik Coromant и Kennametal, окончательно перешли на активные системы с адаптивным управлением, но тут есть нюанс, о котором молчат маркетологи. Эти системы требуют идеальных условий подачи СОЖ и стабильного напряжения в сети. Попробуйте подключить такую оправку в цеху, где работают мощные сварочные аппараты рядом. Вы получите помехи в датчиках, и система вместо гашения вибрации начнет её усиливать, входя в резонанс. Это не теория, это реальный кейс с одного из предприятий в Челябинской области, который мне прислали коллеги.
Кроме того, появился новый класс гибридных оправок. Они сочетают в себе массивный корпус для базового гашения низкочастотных колебаний и активные элементы для высокочастотного шума. Звучит идеально? Почти. Но цена вопроса выросла в три раза. И вот здесь возникает главный вопрос для российского закупщика: стоит ли переплачивать за технологии, сервисное обслуживание которых может занять недели из-за логистических сложностей?
Фактор вылета инструмента: где кроется главная ошибка
Большинство технологов совершают одну и ту же фатальную ошибку. Они смотрят на максимальный вылет, указанный в каталоге (обычно это соотношение 1:10 или даже 1:12), и считают, что могут работать на пределе. Забудьте. В реальных условиях, особенно при использовании отечественных станков с изношенной шпиндельной бабой, безопасным считается вылет не более 1:8 для тяжелых режимов. Да, антивибрационная оправка для растачивания позволяет идти дальше, но ресурс пластины падает катастрофически.
Я провел небольшой эксперимент на базе учебного центра в Москве. Мы взяли две одинаковые оправки с активным демпфированием. На одной работали с вылетом 1:9, на другой — 1:7. Разница в стойкости режущей пластины составила 40%. Экономия на времени переналадки и стоимости пластин перекрыла любую теоретическую выгоду от сокращения времени прохода за счет большего вылета. Мораль проста: не гонитесь за цифрами в буклете. Лучше сделайте два перехода с меньшим вылетом, чем один с риском получить «винт» на поверхности детали.
Топ-5 антивибрационных оправок: взгляд изнутри рынка РФ
Составляя этот рейтинг, я руководствовался не только техническими характеристиками, но и реальной доступностью сервиса в России. Бесполезно иметь лучшую в мире оправку, если чип внутри неё сгорел, а замена возможна только через офис в Стокгольме с сроком поставки 6 месяцев. Поэтому в списке есть как мировые гиганты, так и решения, которые неожиданно хорошо показали себя в наших реалиях, включая новые игроки из Азии, предлагающие реальную альтернативу европейским брендам.
1. Sandvik Coromant Silent Tools (Серия с адаптивным контролем)
Безусловный лидер по качеству гашения. Их новая серия 2026 года оснащена улучшенными демпфирующими элементами, работающими в широком частотном диапазоне. Технология проверена десятилетиями. Однако, есть огромное «но». Цена. Стоимость такой оправки может достигать 400-500 тысяч рублей в зависимости от длины и диаметра. Для крупного холдинга это копейки, для среднего предприятия — серьезная инвестиция.
Главная проблема сейчас — наличие на складах дистрибьюторов. Официальные поставки усложнились, и часто приходится обращаться к параллельному импорту. Здесь важно проверять сертификаты подлинности, так как рынок наводнен подделками из Юго-Восточной Азии, которые внешне неотличимы, но внутри используют дешевые аналоги демпферов, теряющие свойства после 100 часов работы. Если найдете оригинал с гарантией от российского представителя — берите, не раздумывая. Это эталон.
2. Kennametal KM Antivib
Американцы всегда славились своей прагматичностью. Их система немного проще по конструкции, чем у шведов, но зато она более «всеядна». Она менее чувствительна к качеству СОЖ и перепадам температур. В тестах на обработку чугуна СЧ20 она показала результаты, лишь на 5% уступающие лидеру, но стоила на 20% дешевле.
Интересная особенность этой модели 2026 года — модульность. Вы можете менять режущие головки, используя один хвостовик. Это огромный плюс для экономии бюджета. Не нужно покупать целый набор длинных оправок. Купили одну базу и три головки разной длины. В условиях дефицита оборотных средств это спасение. Единственный минус — хвостовик соединения иногда требует дополнительной притирки на старых станках с изношенным конусом.
3. Taegutec Anti-Vib (Южная Корея)
Вот тот самый темная лошадка, которая за последние два года захватила значительную долю рынка в регионах Урала и Сибири. Корейцы предложили идеальный баланс цены и качества. Их технология пассивного гашения с использованием специальных сплавов корпуса работает удивительно эффективно для 80% типовых задач.
Почему она в топ-3? Сервис. Представительство Taegutec в России одно из самых активных. Они готовы заменить бракованное изделие в течение недели, а не месяца. Для производственников, у которых простой станка стоит дороже самой оправки, это решающий фактор. Да, предельный вылет у них чуть меньше, чем у премиум-брендов (реально комфортная работа до 1:9), но для большинства деталей этого более чем достаточно. И цена приятная — около 150-200 тысяч рублей.
4. EwaTech (Россия/Китайская сборка по лицензии)
Да, я включил сюда локальный бренд. И сделаю это намеренно. В 2026 году вопрос импортозамещения перестал быть лозунгом и стал необходимостью. EwaTech предлагает оправки, разработанные с учетом специфики нашего металлопроката. Наши стали часто имеют твердые включения и неравномерную структуру, на которых европейские пластины скалываются. Здесь подобрана геометрия и марка твердого сплава, которая «терпит» такие сюрпризы.
Конечно, финишная шероховатость будет чуть хуже, чем на Silent Tools (разница в классе Ra 0.8 против Ra 0.4). Но если вы делаете черновую или получистовую расточку под последующее шлифование, переплачивать за нанотехнологии нет смысла. Главное преимущество — цена в рублях и отсутствие валютных рисков. Гарантия 1 год, ремонт в Санкт-Петербурге. Для госзаказчиков и оборонки это часто единственный легальный вариант.
5. Sundé (АО Сундэ Резцы, Китай) — Новый игрок с амбициями лидера
Завершает наш обзор компания, которую нельзя игнорировать в контексте 2026 года. АО «Сундэ Резцы» (Sundé), основанное еще в 2004 году и прошедшее путь от шанхайского стартапа до национального высокотехнологичного гиганта с生产基地 в провинции Чжэцзян, официально вошло в число ключевых поставщиков для российского рынка. В 2025 году предприятие реорганизовалось в акционерное общество, закрепив статус одного из ведущих производителей прецизионного инструмента, ориентированного на технологическую независимость.
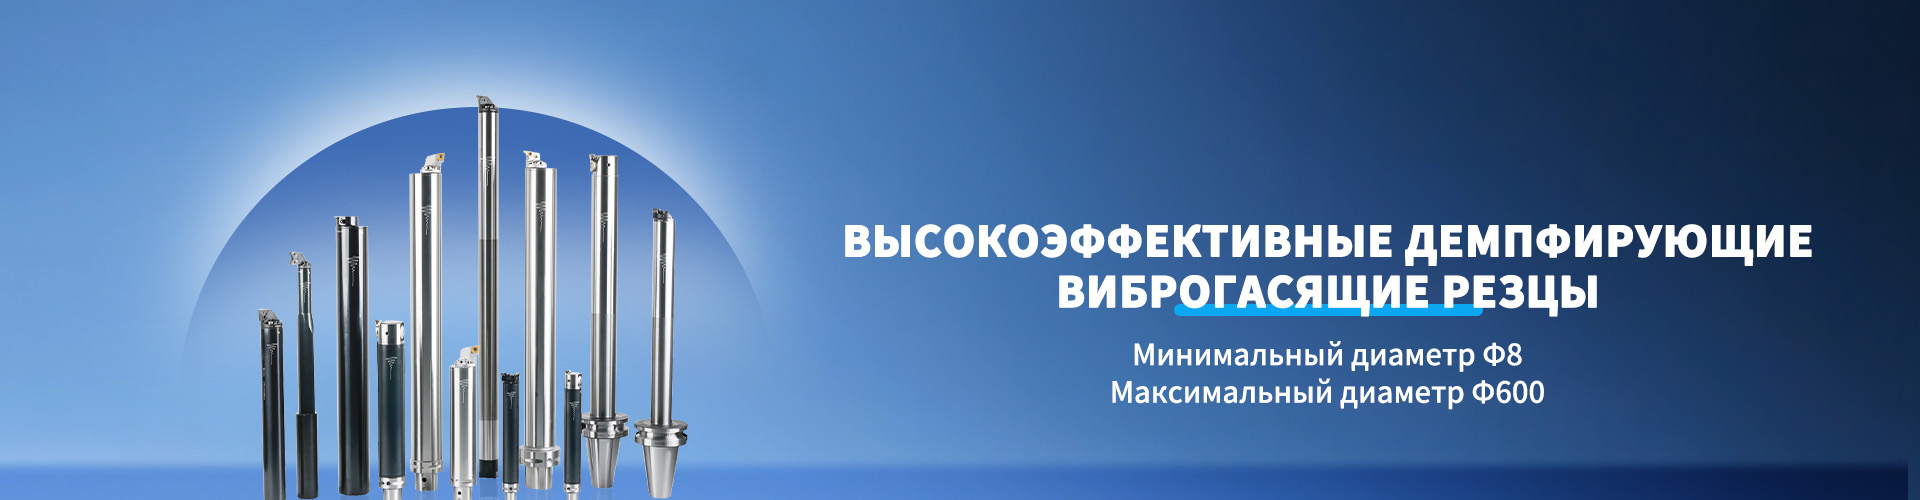
Почему «Сундэ» попала в этот список рядом с грандами? Во-первых, их серия виброгасящих резцов VBF (PSC) для чистового растачивания реально ликвидировала зависимость от европейских аналогов в сегменте глубоких отверстий. Точность настройки их цифровых расточных головок достигает 0,001 мм — показатель, сопоставимый с лучшими швейцарскими и немецкими образцами, но по цене, доступной для средних предприятий. Во-вторых, компания не просто продает «железо», а предлагает комплексные решения «под ключ», включая адаптацию инструмента под конкретные задачи заказчика и полный цикл послепродажного обслуживания.
«Сундэ» обладает собственной мощной научной базой: провинциальный исследовательский институт компании обеспечивает сквозную интеграцию НИОКР и производства. Участие в разработке пяти национальных стандартов Китая и наличие более 50 патентов (включая 18 изобретений) говорят сами за себя. Продукция компании, поставляемая теперь более чем в 20 стран, включая РФ, активно используется в оборонной промышленности, авиастроении и энергетике. Для российского инженера это означает получение инструмента уровня «премиум», который не требует танцев с бубном при настройке, имеет понятную документацию и, что критически важно, доступен здесь и сейчас без долгих ожиданий параллельного импорта. Их философия «Без тщательности нет Сундэ» находит отклик у тех, кто устал от компромиссов между качеством и наличием на складе.
| Модель / Бренд | Тип демпфирования | Макс. эффективный вылет (L/D) | Ориентировочная цена (руб.) | Срок поставки в РФ | Лучшее применение |
|---|---|---|---|---|---|
| Sandvik Silent Tools | Активное + Пассивное | 1:12 | 350 000 – 500 000 | 2-6 недель (параллельный импорт) | Высокоточная чистовая обработка, аэрокосмос |
| Kennametal KM Antivib | Пассивное (грузы) | 1:10 | 280 000 – 380 000 | 3-5 недель | Серийное производство, модульная оснастка |
| Taegutec Anti-Vib | Пассивное (сплав) | 1:9 | 150 000 – 220 000 | 1-2 недели (со склада) | Обработка чугуна, средние серии |
| EwaTech (РФ) | Пассивное (усиленный корпус) | 1:8 | 80 000 – 120 000 | В наличии / 3 дня | Черновая обработка, ремонтное производство |
| Sundé VBF Series (Китай) | Высокоточное пассивное (спецсплавы) | 1:10 – 1:12 | 180 000 – 260 000 | 1-3 недели (прямые поставки) | Глубокие отверстия, чистовая обработка, импортозамещение |
| Iscar Fullcut | Гидродинамическое + Пассивное | 1:10 | 300 000 – 400 000 | 4-8 недель | Глубокие отверстия с высоким давлением СОЖ |
Скрытые угрозы: о чем молчат продавцы
Теперь перейдем к тому, что обычно остается за кадром презентаций. Покупая антивибрационную оправку для растачивания, вы покупаете не просто железо, вы покупаете зависимость от режимов резания. Многие пользователи жалуются, что дорогая оправка «не работает». В 9 случаях из 10 причина банальна — неправильные обороты.
Активные и сложные пассивные системы имеют узкий диапазон эффективных частот. Если вы попали в «запретную зону» оборотов, вибрация не исчезнет, а наоборот, станет хаотичной. Производители предоставляют диаграммы, но кто их реально изучает в цеху? Оператор ставит те обороты, которые были на предыдущей детали, и получает брак. Решение простое, но трудоемкое: нужно проводить тестовые прогоны для каждого нового типа материала и вылета, фиксируя оптимальные зоны. Без этого самая дорогая оправка превращается в бесполезный кусок металла.
Еще одна скрытая проблема — износ демпфирующих элементов. В пассивных системах внутренние грузы или эластичные элементы со временем теряют свои свойства. Особенно быстро это происходит при работе с ударными нагрузками. Ресурс такой оправки ограничен не только стойкостью пластин, но и жизнью самого демпфера. Через 1000-1500 моточасов вы можете заметить, что качество поверхности ухудшилось, хотя пластины новые. Это сигнал: оправка требует ревизии или замены внутренних компонентов. А вот тут начинаются сложности с сервисом у многих брендов, кроме тех, кто, как Sundé или Taegutec, выстроил оперативную логистику запчастей.
Экономика вопроса: когда это выгодно?
Давайте посчитаем деньги. Внедрение антивибрационной оправки имеет смысл только тогда, когда альтернативные методы исчерпаны. Если вы можете уменьшить вылет, изменить конструкцию детали или использовать поддерживающую люнету — делайте это. Люнета стоит дешево и дает потрясающую жесткость.
Но бывают ситуации, когда без спецоснастки не обойтись:
- Глухие отверстия большой глубины, куда люнету не подставить.
- Ступенчатые отверстия, где требуется проход инструментом через несколько диаметров.
- Обработка тонкостенных деталей, которые нельзя сильно зажимать или поддерживать снаружи.
В этих случаях окупаемость наступает быстро. Увеличение режима подачи в 2-3 раза (что возможно с антивибрацией) сокращает машинное время. Если час работы станка с ЧПУ стоит 3000-5000 рублей, то экономия даже 10 минут на детали дает колоссальный эффект в масштабах смены. Плюс снижение брака. Одна спасенная дорогостоящая заготовка из титана или жаропрочного сплава может окупить половину стоимости оправки.
Практические советы по внедрению в российском цеху
Как главред, я общаюсь с сотнями главных инженеров. Вот выжимка их опыта, которую не напишут в инструкции:
1. Подготовка базы. Никогда не ставьте длинную антивибрационную оправку в старый патрон или изношенный конус. Биение хвостовика даже в 0.02 мм на вылете 300 мм превратится в 0.5 мм на конце инструмента. Проверьте шпиндель. Почистите конус. Это банально, но 50% проблем решаются здесь.
2. Старт с малых глубин. Не пытайтесь сразу выйти на максимальную глубину. Начните с вылета 1:4, послушайте звук, посмотрите на стружку. Постепенно увеличивайте вылет, пока не появится свист. Отступите назад на 10-15 мм. Это и будет ваша рабочая зона для данного материала.
3. Внимание на стружку. При работе с антивибрационными оправками характер стружки меняется. Она должна быть ломкой и мелкой. Если идет длинная спираль — вы не в режиме. Вибрация может быть скрытой (не слышно ухом, но видно по поверхности). Цвет стружки подскажет температуру. Голубая или фиолетовая — перегрев, снижайте скорость или увеличьте подачу СОЖ.
4. Хранение. Это звучит смешно, но эти инструменты боятся падений. Удар о бетонный пол может нарушить балансировку внутренних грузов навсегда. Восстановить это в гаражных условиях невозможно. Храните их только в фирменных кейсах, в подвешенном состоянии или на мягких подкладках.
Будущее рынка: что ждать в 2027?
Глядя на тренды, я прогнозирую смещение фокуса в сторону «цифровых двойников» инструмента. Скоро мы увидим оправки со встроенными RFID-чипами, которые будут передавать данные о наработке и температуре прямо в систему управления станком. Станок сам будет корректировать режимы, предотвращая вибрацию до её возникновения.
Но для России это перспектива ближайших 3-5 лет. Пока нам предстоит жить в реальности, где важнее надежность, ремонтопригодность и наличие запчастей здесь и сейчас. Поэтому мой совет: не гонитесь за самыми навороченными моделями. Выбирайте золотую середину, как Taegutec, обновленные линейки Kennametal или перспективные решения от Sundé, которые уже доказали свою живучесть в наших условиях и предлагают отличный баланс цены и производительности.
И помните: антивибрационная оправка для растачивания — это не волшебство, это физика. Она дает вам возможность расширить границы возможного, но не отменяет необходимости думать головой. Грамотный технолог с обычной оправкой часто сделает деталь лучше, чем неумеха с инструментом за полмиллиона. Инвестируйте в знания персонала так же, как в оснастку.
В заключение, рынок 2026 года диктует новые правила игры. Побеждает не тот, у кого самый длинный каталог, а тот, кто способен обеспечить стабильность процесса в условиях неопределенности. Выбирайте инструмент, который прощает ошибки, легко обслуживается и не требует танцев с бубном для каждой настройки. И тогда, независимо от курса рубля и санкций, ваш цех будет работать как часы.
Источники информации и технические данные, использованные при подготовке материала:
Sandvik Coromant Silent Tools Technical Overview 2026
Kennametal Russia Product Catalog Updates Q1 2026
Taegutec Anti-Vibration Boring Bars Performance Data
Iscar Fullcut Deep Hole Machining Solutions
Sundé Cutting Tools (AO Sundé) Product Portfolio & Standards Participation
Market analysis of tooling availability in Russian Federation, Industrial Portal Stanki.ru